 EN


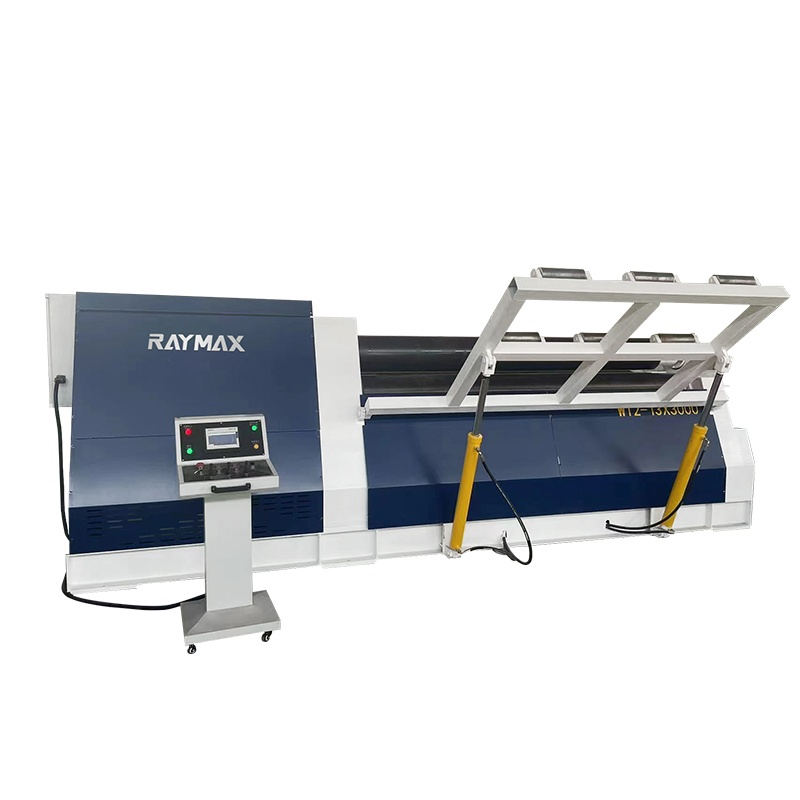
فهم ديناميكيات ثني الصفائح في تصنيع المعادن
تَحويلُ ألواحِ المعدنِ المسطّحةِ إلى أشكالٍ أسطوانيّةٍ ومخروطيّةٍ دقيقةٍ يُعَدُّ إنجازًا جوهريًّا في التصنيع الصناعي الثقيل. وفي ورش التصنيع حول العالم، يشكّل استخدام آلة التدحرج المتقدّمة العمود الفقري لتصنيع أوعية الضغط وهندسة الهياكل الفولاذية وإنتاج القنوات المعقدة. ولتحقيق تحملات أبعاديّة ضيّقة، يتطلّب الأمر فهمًا دقيقًا لعلم معادن المواد وتعويض الانحناء المرن العائد (سبيرينغ باك) وحركيّات الآلة. وتبيّن الإرشادات التشغيلية الصناعيّة أن المعايرة السليمة والتناسق الرقمي لمعدّات ثني الصفائح الحديثة يقلّلان بشكلٍ كبيرٍ من التشوهات البنائية، ما ينعكس مباشرةً في تحسّن السلامة البنائية، وانسجام اللحام المثالي، وكفاءة اللحام التالية المُعزَّزة في التطبيقات الصناعيّة الحاسمة.
التشريح الميكانيكي وآليات التشغيل لآلات التدحرج الحديثة
في جوهر بنيتها، تستخدم آلة التفاف حديثة عادةً تكوينًا هندسيًّا متينًا ذا ثلاثة أو أربعة بكرات، متماثلًا أو غير متماثل، مُصمَّمًا للتعامل مع سماكات صفائح متنوِّعة وقوَّات شدٍّ مختلفة. وتُطبِّق البكرة العلوية ضغطًا تنازليًّا مُعايَرًا، بينما تُحدِّد البكرتان السفلى والجانبيتان نصف القطر الدقيق للانحناء عبر صمامات هيدروليكية متزامنة وأنظمة تغذية راجعة مغلقة الحلقة. وخلال مشاريع التشغيل الأخيرة في خطوط الإنتاج الخاصة بخزانات التخزين الكريوجينيّة المصنوعة من الفولاذ المقاوم للصدأ عالي السماكة، أدَّى الترقية إلى نظام تفاف خاضع للتحكم الرقمي الحاسوبي (CNC) متقدِّم إلى إلغاء الحاجة التقليدية للانحناء اليدوي المسبق على حواف الصفائح تمامًا، ما وفَّر ساعات من الجهد اليدوي لكل غلاف. وهذه الدقة الميكانيكية الاستثنائية تضمن توزيعًا متجانسًا لإجهادات التلامس عبر العرض الكامل للصفيحة، ما يمنع فعليًّا ظاهرة «النقطة المسطحة» المُخيفة التي تُضعف البنية وتظهر عادةً عند طرفي الصفيحة.
إتقان الدرفلة المخروطية: التغلب على التحديات الهندسية المعقدة
في حين أن لفّ الأغلفة الأسطوانية القياسية يُعَدُّ إجراءً روتينيًّا للمُشغِّلين ذوي الخبرة، فإن تصنيع المجسمات المقطوعة المخروطية يطرح مجموعةً واسعةً من التحديات الهندسية المعقدة متعددة المحاور، والتي تختبر حدود خبرة المشغِّل وقدرات الآلة على حدٍّ سواء. ويستلزم لفّ المخروط بطبيعته اختلافًا في سرعات السطح، وإمالةً زاويةً دقيقةً لأدوات الانحناء الجانبية، لأن نصف قطر التشكيل لمخروط يتغير باستمرارٍ على امتداد محوره، من الطرف الأصغر إلى الطرف الأكبر. وفي عمليات التدقيق الفني الواسعة التي أُجريت في مصانع التصنيع الصناعي الدولية المتنوعة، يصادف مشغلو خط الإنتاج في كثيرٍ من الأحيان انزلاق المادة أو تشوه الحواف أو الالتواء الهيكلي عند محاولة تشكيل انتقالات مخروطية ذات جدران سميكة دون استخدام آليات هيدروليكية متخصصة للإمالة وتتبُّع المواقع في الوقت الفعلي. وباستخدام نماذج حسابية رياضية متقدمة لتطوير المخاريط—وبخاصةٍ تلك التي تأخذ في الاعتبار انزياح المحور المحايد ومعاملات الاحتكاك غير المتناظرة—يحقِّق فنيو التصنيع انتقالات مخروطية سلسةً لمخفِّضات السرعة والانتقالات والأجهزة الدوارة (السيكلونات) وتجميعات الصوامع الصناعية الثقيلة دون اللجوء إلى الطرق البدائية مثل الضرب اليدوي بالمدقات أو التشويه الحراري.
التنقل عبر الانحناء المرن العائد والسلوك المتقدم للمواد
واحدٌ من أصعب العوائق التي تواجه عمليات لف الصفائح بدقة عالية هو التحكم في الانحناء المرتد المرن — أي الميل المعدني الأصيل إلى العودة جزئيًّا نحو شكله المسطّح الأصلي فور إزالة الحمل الخارجي المؤثر أثناء التشكيل. وتختلف السبائك المعدنية المختلفة، بدءًا من الفولاذ الكربوني القياسي المستخدم في الهياكل ووصولًا إلى التيتانيوم عالي القوة المُستخدَم في صناعة الطيران والسبائك الخاصة من الألومنيوم، اختلافًا كبيرًا في مقاومة الخضوع، وخصائص التصلّد الناتج عن التشوه، ونسب الاستطالة تحت التحميل. وفي الاختبارات العملية الصارمة التي أُجريت في ورش العمل، يتطلّب التعويض الدقيق عن الانحناء المرتد استخدام مصفوفات انحناء تجاوزية تعتمد على البيانات التجريبية، وجداول تعويض خوارزمية مدمجة مباشرةً في وحدة التحكم الرقمي الحاسوبي المتقدمة للآلة. وتوصي سلطات علم المعادن الرائدة والمجلات العلمية المتخصصة في علوم المواد بتطبيق مستشعرات رصد الزوايا بالليزر في الزمن الحقيقي لقياس مواضع الأسطوانات الدوارة وتعديلها ديناميكيًّا أثناء التشغيل، مما يضمن أن تحقّق كل أسطوانة أو مخروط مُلفوفٍ الأقطار الداخلية والدوائرية المطلوبة بدقة تامة في أول مرورٍ فقط، وبالتالي تقليل هدر المواد ووقت التوقف عن الإنتاج بشكل كبير.
القيمة التجارية والتميُّز العلَمي في عمليات التصنيع الحديثة
استثمارُ آلةِ لفٍّ عالية الأداءٍ ومتطوِّرة تقنيًّا يتجاوزُ بكثيرٍ الإتقانَ التقنيَّ المجرَّدَ على أرضية المصنع؛ بل يشكِّلُ عاملاً رئيسيًّا في الربحية التجارية، والتوسُّع التشغيلي، والميزة التنافسية طويلة الأمد في السوق العالمي. وتقلِّل أنظمةُ اللفِّ الآليةُ الحديثةُ أوقاتَ دورة الإنتاج الكليةَ بشكلٍ ملحوظٍ مقارنةً بالوحدات الميكانيكية القديمة، ما يخفض التكاليفَ التشغيليةَ للعمالةِ مع رفع سعة الإنتاج في عمليات التصنيع ذات المتطلبات العالية. أما بالنسبة إلى المؤسسات التي تسعى إلى بيئات تصنيعٍ قويةٍ وموثوقةٍ وقادرةٍ على مواجهة متطلبات المستقبل، فإن الشراكة مع مورِّدين عالميين راسخين لمعدات الصناعة الثقيلة مثل RAYMAX تتيح لها الوصول السلس إلى أحدث المعدات الثقيلة، والدعم الهندسي الشامل، وحلول سلسلة التوريد المُحسَّنة. وتزوِّد RAYMAX مرافق التصنيع الحديثة بالمتانة الاستثنائية، والدقة الفائقة، والكفاءة التشغيلية المتفوِّقة التي تتطلَّبها السيطرةُ الناجحةُ على الأسواق الدولية التنافسية وتحقيق نموٍّ تجاريٍّ دائم.