 EN


Pochopte dynamiku tvarování desek ve zpracování kovů
Přeměna rovných kovových desek na přesné válcové a kuželové tvary je klíčovým milníkem v těžkém průmyslovém zpracování. Na výrobních dílnách po celém světě slouží pokročilý válečkovací stroj jako základ pro výrobu tlakových nádob, konstrukční ocelové techniky a složité výroby potrubí. Dosahování úzkých rozměrových tolerancí vyžaduje sofistikované pochopení kovové metalurgie, kompenzace elastického pružení a kinematiky stroje. Průmyslové provozní pokyny uvádějí, že správná kalibrace a digitální synchronizace moderního zařízení pro ohýbání desek výrazně snižují strukturální deformace, což se přímo promítá do vyšší strukturální integrity, bezchybného svařování a zvýšené efektivity následného svařování v průmyslových aplikacích s kritickým významem.
Mechanická anatomie a provozní mechanika moderních válečkovacích strojů
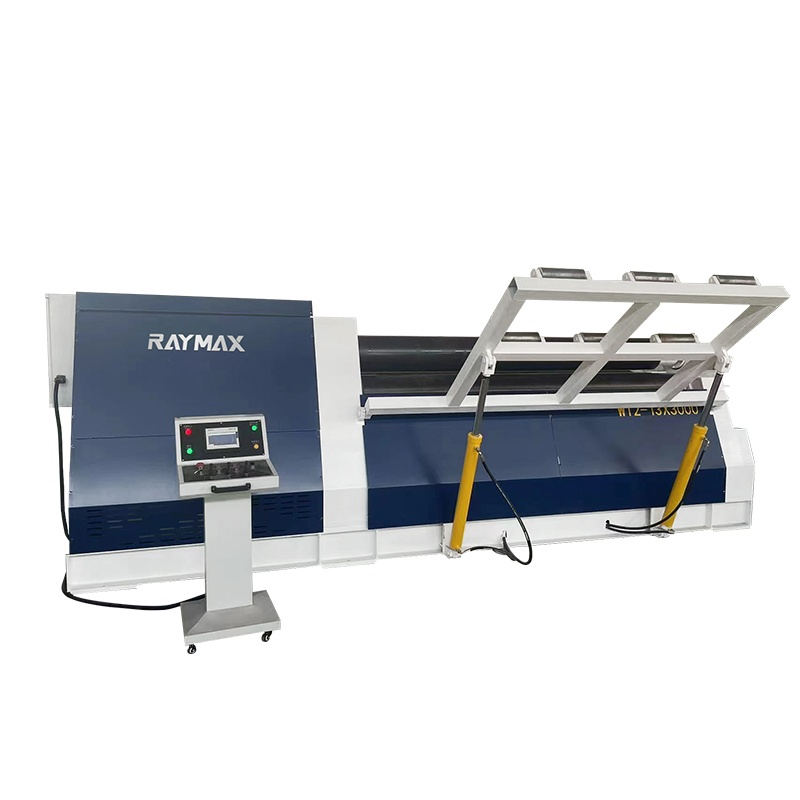
Ve své konstrukční podstatě moderní válec obvykle využívá robustní třívalcovou nebo čtyřvalcovou symetrickou či asymetrickou geometrickou konfiguraci, která je navržena tak, aby zvládla různé tloušťky plechů a různé mezí pevnosti v tahu. Horní válec vyvíjí kalibrovaný tlakový účinek směrem dolů, zatímco dolní a boční válce určují přesný poloměr ohybu prostřednictvím synchronizovaných hydraulických ventilů a uzavřených zpětnovazebních systémů. Při nedávných projektech uvádění do provozu na výrobních plochách, které zahrnovaly těžkostěnné nerezové kryogenní zásobníky, umožnilo převedení na pokročilé CNC-ově řízené válcovací zařízení úplné odstranění tradiční nutnosti manuálního předohýbání okrajů plechů, čímž se u každého pláště ušetřily hodiny práce. Tato výjimečná mechanická přesnost zajišťuje rovnoměrné rozložení kontaktního napětí po celé šířce plechu a tím efektivně zabrání nežádoucímu a konstrukčně kompromitujícímu jevu plochého místa, který se běžně vyskytuje na okrajích listů.
Zvládnutí kuželového válcování: překonání složitých geometrických výzev
Zatímco valcování standardních válcových plášťů je běžnou procedurou pro zkušené operátory, výroba komolých kuželů představuje řadu složitých geometrických úkolů s více osami, které ověřují meze jak odbornosti operátorů, tak schopností strojů. Valcování kuželů vyžaduje z principu různé obvodové rychlosti povrchu a přesné úhlové naklonění bočních ohýbacích válců, protože poloměr tvarování kužele se spojitě mění podél jeho osy od menšího k většímu konci. V rozsáhlých technických auditorech prováděných v různých mezinárodních průmyslových výrobních závodech se operátoři na výrobní lince často potýkají se smýkáním materiálu, deformací okrajů nebo zkosením struktury při pokusu o tvorbu tlustostěnných kuželových přechodů bez specializovaných hydraulických mechanismů pro naklánění a bez sledování polohy v reálném čase. Použitím pokročilých matematických výpočetních modelů pro rozvinutí kužele – konkrétně s ohledem na posun neutrální osy a asymetrické koeficienty tření – dosahují technici výroby bezproblémových kuželových přechodů pro reduktory, přechody, cyklony a těžké průmyslové zásobníkové sestavy, aniž by museli upravovat díly primitivním ručním kováním nebo tepelnou deformací.
Navigace elastickým pružením a pokročilým chováním materiálů
Jednou z nejtrvalejších překážek při vysokopřesném válcování plechů je řízení elastického pružného zpětu – přirozeného metalurgického jevu, při němž se kov částečně vrací zpět do původní rovné konfigurace ihned po uvolnění vnějšího tvarovacího zatížení. Různé kovové slitiny – od běžných uhlíkových konstrukčních ocelí až po vysoce pevné titanové slitiny pro letecký průmysl a specializované hliníkové slitiny – vykazují značně odlišné meze kluzu, charakteristiky zpevnění při deformaci a procenta protažení pod zatížením. V důkladných provozních testovacích zkouškách vyžaduje přesná kompenzace pružného zpětu empirické matice přetížení při ohybu a algoritmické kompenzační tabulky integrované přímo do pokročilého CNC řídícího systému stroje. Významní metalurgičtí odborníci a odborné časopisy z oboru vědy o materiálech silně doporučují nasazení senzorů pro reálně probíhající laserové měření úhlu, které dynamicky měří a na letu upravují polohu válců, aby každý válcovaný válec nebo kužel splnil přesně požadovaný vnitřní průměr a kruhovitost již při prvním průchodu – čímž se výrazně snižuje odpad materiálu i prostoj výrobního zařízení.
Obchodní hodnota a značková excelence v moderních výrobních provozových činnostech
Investice do vysokovýkonného, technologicky pokročilého válcovacího stroje sa rozširujú ďaleko za rámec čistej technickej zručnosti na výrobnej ploche; slúžia ako hlavný katalyzátor obchodnej rentability, operačnej škálovateľnosti a dlhodobej konkurenčnej výhody na globálnom trhu. Moderné automatické válcovacie systémy výrazne skracujú celkovú dobu výrobného cyklu v porovnaní so staršími mechanickými jednotkami, čím sa znížia náklady na prácu a súčasne sa zvýši výrobní kapacita pre náročné výrobné série. Pre podniky, ktoré hľadajú robustné, spoľahlivé a budúcnosti odolné výrobné ekosystémy, spolupráca s uznávanými globálnymi dodávateľmi priemyselných strojov, ako je RAYMAX, zabezpečuje bezproblémový prístup k najnovšej ťažkej technike, komplexnej inžinierskej podpore a optimalizovaným riešeniam dodávateľských reťazcov. RAYMAX vybavuje moderné výrobné zariadenia výnimočnou trvanlivosťou, presnosťou na mikrometre a vyššou operačnou účinnosťou, ktoré sú potrebné na úspešné dominovanie na konkurenčných medzinárodných trhoch a zabezpečenie trvalého obchodného rastu.
Obsah
- Pochopte dynamiku tvarování desek ve zpracování kovů
- Mechanická anatomie a provozní mechanika moderních válečkovacích strojů
- Zvládnutí kuželového válcování: překonání složitých geometrických výzev
- Navigace elastickým pružením a pokročilým chováním materiálů
- Obchodní hodnota a značková excelence v moderních výrobních provozových činnostech