 EN


چرا محاسبه دقیق نیروی فشار در تولید مدرن اهمیت دارد
در حوزهٔ سریعالروی ساخت ورقهای فلزی در عصر حاضر، دقت صنعتی سنگبنای اصلی سودآوری عملیاتی، استحکام سازهای و کارایی بلندمدت خط تولید است. نظارت بر عملیات تولید صنعتی سنگین، اجرای نظارت بر تکنسینهای خط تولید و ارائهٔ مشاوره به مجتمعهای جهانی کار با فلزات، اغلب یک اشتباه عملیاتی رایج را آشکار میسازد: تأخیر در تولید، آسیب به ماشینآلات و دور ریختن قطعات گرانقیمت که همگی ناشی از یک محاسبهٔ نادرست حیاتی در زمینهٔ برآورد نیروی لازم برای خمکردن در دستگاههای خمزن هستند. کمبرآورد کردن نیروی خمکردن مورد نیاز میتواند منجر به شکلدهی ناقص، ناهماهنگیهای زاویهای غیرقابل قبول و رفتار بازگشت ناپیشبینیشدهٔ مواد شود که این امر مواد اولیهٔ گرانقیمت را از بین میبرد. از سوی دیگر، اعمال نیروی بیشازحد میتواند خطرات جدی برای قاب سازهای دستگاه ایجاد کند، سایش زودرس ابزارها را تسریع بخشد و تهدیدهای امنیتی فاجعهباری برای کارگران خط تولید ایجاد نماید. تسلط بر علم و ریاضیات پیشرفتهٔ محاسبهٔ نیروی خمزن دیگر اختیاری نیست؛ بلکه تفاوتساز تعیینکنندهٔ بین ظرفیت تولید متوسط و تعالی تولیدی جهانی محسوب میشود. علاوه بر این، رعایت دقیق حاشیههای ایمنی تضمین میکند که محیطهای تولیدی در طول سالها فعالیت سنگین و مداوم، امن و پیشبینیپذیر باقی بمانند. بررسی این اصول مهندسی اساسی در مراحل اولیهٔ گردش کار، از وقوع حوادث کاری پرهزینه جلوگیری کرده و تخصیص منابع را در مجتمعهای تولیدی گستردهٔ جهانی بهینه میسازد.
فرمول استاندارد و متغیرهای کلیدی توضیح داده شدهاند
در قلب هر عملیات خمکردن هوایی یا خمکردن کاملِ موفق، فرمولی متالورژیکی و مکانیکی جهانی وجود دارد که بهطور گسترده پذیرفته شده است. برای محاسبهٔ دقیق تنظیم نیروی لازم برای خمکردن، مهندسان مکانیک از رابطهای ریاضی مستقیم استفاده میکنند که ضخامت ورق، طول کل خم، و عرض بازشوی قالب را دربرمیگیرد. فرمول صنعتی استانداردی که در سراسر جهان بهکار میرود، با پارامترهایی بیان میشود که برای فولاد نرم استاندارد با مقاومت کششی معمولی تنظیم شدهاند. درک تأثیر نمایی هر یک از این متغیرها بر نیروی کلی مورد نیاز—بهویژه ضخامت ورق که بر اساس توان دوم در محاسبات ظاهر میشود—به فنیدانان باتجربه این امکان را میدهد تا پیش از اینکه حتی یک ورق فلزی به بستر دستگاه برسد، انتخاب ابزارها را بهینه کنند و بدین ترتیب اتلاف ناشی از آزمون و خطا، اتلاف مواد، و توقفهای گرانقیمت ناشی از تنظیمات را بهطور چشمگیری کاهش دهند. علاوه بر این، گنجاندن این محاسبات بنیادی در ابتدای فرآیند برنامهریزی تولید، از ایجاد گلوگاههای گرانقیمت در مراحل بعدی جلوگیری کرده و کیفیت کلی قطعات را در اندازههای مختلف تولید و سریهای سفارشی بهبود میبخشد.
در نظر گرفتن استحکام کششی مواد و جهت دانه
اگرچه فرمولهای ریاضی استاندارد پایهای قابل اعتماد برای محاسبات فراهم میکنند، اما دستورالعملهای معتبر متالورژیکی الزام میکنند که در برنامهریزی تولید، نوسانات واقعی مواد همیشه بهطور جامع در نظر گرفته شوند. آلیاژهای فلزی مختلف استحکام کششی متفاوتی دارند که این ویژگی مستقیماً بر نیازهای محاسبهشدهٔ تنتاژ تأثیر میگذارد و آن را افزایش یا کاهش میدهد. برای مثال، فولاد ضدزنگ اُستنیتی معمولاً به دلیل نرخ سختشدن کاری بالاتر، نیروی خمکردن بسیار بیشتری نسبت به فولاد کمکربن استاندارد نیاز دارد، درحالیکه آلیاژهای آلومینیوم نرمتر ممکن است آستانههای تنتاژ پایینتری را طلب کنند. علاوه بر این، اپراتورهای حرفهای باید جهت دانههای داخلی ماده را با دقت در نظر بگیرند؛ زیرا انجام خم در جهت عمود بر جهت دانه یا موازی با آن، مقاومت ساختاری ورق را تغییر میدهد. لحاظ کردن این ویژگیهای ظریف فیزیکی و متالورژیکی، دقت بینظیری را در محاسبات تنتاژ در بخشهای صنعتی متنوع—از ساخت شاسی خودرو تا اجزای سازهای پیچیدهٔ هوافضا و پوششهای ماشینآلات سنگین—تضمین میکند. ارزیابی جامع این ویژگیهای مادی، حدسوگمان را در پروژههای ساخت فلزی با اهمیت بالا از بین میبرد.
مطالعهٔ موردی واقعی از خط تولید
مشاهدهٔ این اصول نظری در عمل تولیدی فعال، اهمیت جریانهای کار مبتنی بر داده را در واحدهای ساخت سنگین که با پایههای نگهدارندهٔ سازهای ساختهشده از فولاد ضدزنگ درجهٔ دریایی و با طول خمهای گسترده سروکار دارند، برجسته میسازد. استفاده از قواعد استاندارد بازشوی قالب V منجر به محاسبات مبتدیانهای میشود که اغلب حدود افزایش طول مشخص و مقاومت کششی بالا را نادیده میگیرند و این امر باعث ایجاد قفلشدگی شدید ابزار یا شکست بازگشت زاویهای میگردد. با اعمال سیستماتیک ضرایب اصلاحی مواد و انتخاب هندسهٔ بهینهٔ قالب V، تیمهای مهندسی متخصص، نیروهای دقیق شکلدهی را پیش از اجرا تعیین میکنند. این رویکرد روشمند به اپراتوران اجازه میدهد تا کنترلکنندههای CNC برای تنظیم انحنای بالای صفحه و ماشینهای خمزن را در اولین مرحله با دقت برنامهریزی کنند و بهطور موفقانه به تolerances زاویهای سختگیرانه دست یابند، بدون آنکه هرگونه خراش یا آسیب سطحی به مواد با ارزش بالا وارد شود. ثبت این تنظیمات دقیق، پایگاه دانش ارزشمندی برای پروژههای آیندهٔ مربوط به پردازش آلیاژهای با استحکام بالا و پیکربندیهای پیچیدهٔ خمزنی ایجاد میکند.
بهینهسازی تولید با راهحلهای پیشرفتهٔ صنعتی
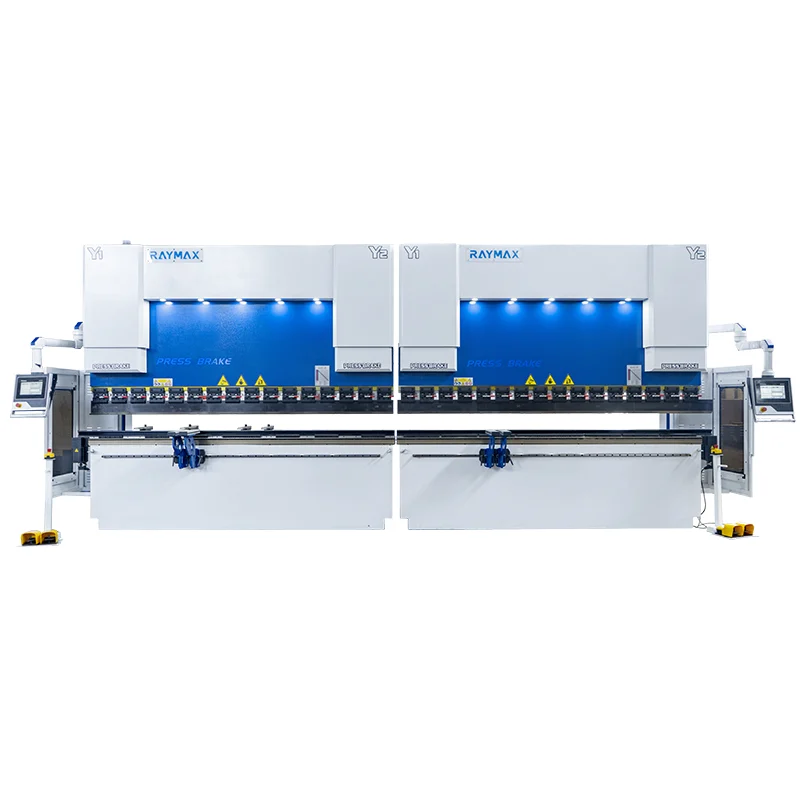
حتی دقیقترین محاسبات ریاضی و آمادهسازیهای مهندسی دقیق نیز برای اجرای بیعیب چشماندازهای طراحی در خط تولید، به یک ابزار ماشینی قابلاعتماد و پرعملکرد نیاز دارند. این دقیقاً جایی است که زیرساختهای پیشرفته تولید، توان عملیاتی و رقابتپذیری بازار را دگرگون میکنند. رِیمکس بهصورت یکپارچه تجربهی دههها ساخت تخصصی ماشینآلات ورقفولادی را با فناوریهای کنترل عددی کامپیوتری (CNC) پیشرفته ترکیب میکند. چه از ت Brakeهای CNC با دقت بالا برای تولید پنلهای معماری پیچیده استفاده شود و چه خطوط تولید صنعتی سنگین گسترش یابند، ماشینآلات رِیمکس با دقت مهندسی شدهاند تا توزیع پایدار و بسیار تکرارپذیر نیروی فشار را در تمام طول بستر فراهم کنند. با پشتیبانی از خدمات زنجیره تأمین جهانی قوی، گواهیهای بینالمللی دقیق کیفیت و پشتیبانی فنی متخصص و واکنشگرا، رِیمکس کارخانههای تولیدی سراسر جهان را قادر میسازد تا محاسبات مهندسی پیچیده را به واقعیتهای تولیدی بدوندرز و بسیار سودآور تبدیل کنند. علاوه بر این، امکانات جامع کارخانه اطمینان حاصل میکند که هر ماشین بهگونهای سفارشیسازی شده است که بتواند چرخههای صنعتی سختگیرانه و مداوم را تحمل کند و قابلیت اطمینان بلندمدت و عملکرد سنگینبار مورد نیاز تولیدکنندگان صنعتی امروزی را فراهم آورد.