 EN


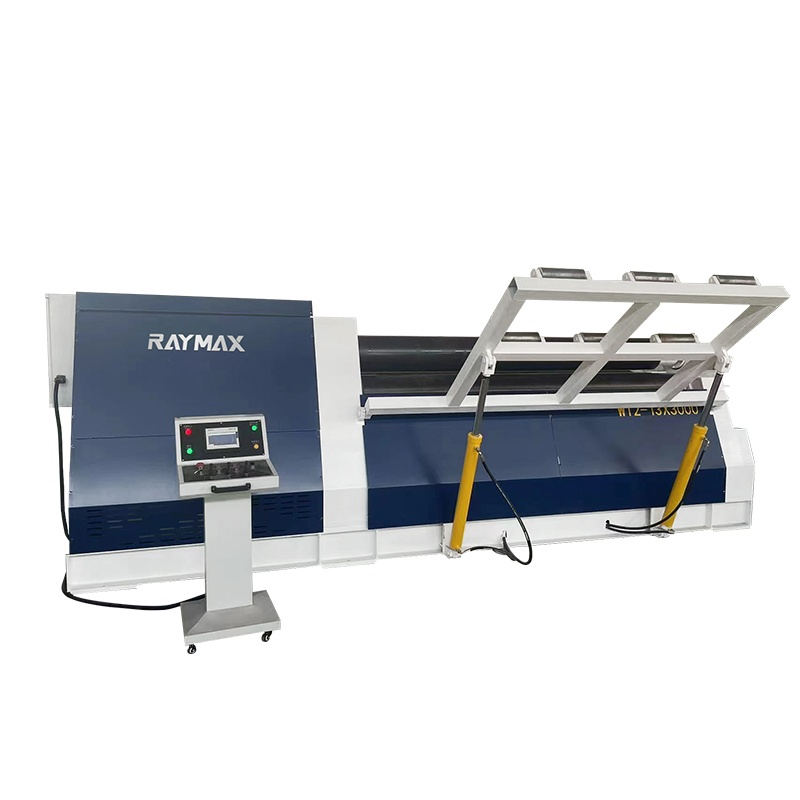
Levyn taivutusdynamiikan ymmärtäminen metallivalmistuksessa
Tasaisista metallilevyistä tarkkojen sylinteri- ja kartiomaisien muotojen muodostaminen on keskeinen etappi raskaiden teollisten valmistusprosessien alalla. Koko maailmassa teollisuuden valmistustiloissa edistyneet levytaittomakoneet muodostavat perustan paineastioiden valmistukselle, rakenneteräsrakentamiselle ja monimutkaiselle kanavarakentamiselle. Tarkkojen mittojen saavuttaminen vaatii syvällistä ymmärrystä materiaalin metallurgiasta, kimmoisen palautumisen kompensoinnista ja koneen kinematiikasta. Teollisuuden toimintasuositusten mukaan nykyaikaisten levytaittomakoneiden oikea kalibrointi ja digitaalinen synkronointi vähentävät merkittävästi rakenteellista vääntymistä, mikä suoraan parantaa rakenteellista kestävyyttä, mahdollistaa virheettömän hitsausliitosten kokoamisen ja lisää hitsaustehokkuutta kriittisissä teollisuussovelluksissa.
Nykyisten levytaittomakoneiden mekaaninen rakenne ja toimintamekaniikka
Rakenteellisessa ytimessään nykyaikainen taivutuskone käyttää yleensä vahvaa kolmen tai neljän rullan symmetristä tai epäsymmetristä geometristä konfiguraatiota, joka on suunniteltu käsittämään erilaisia levyjen paksuuksia ja vetolujuuksia. Ylärulla kohdistaa tarkastettua alaspäin suuntautunutta painetta, kun taas ala- ja sivurullat määrittävät tarkan taivutussäteen synkronoiduilla hydraulisilla venttiileillä ja suljetun silmukan takaisinkytkentäjärjestelmillä. Viimeaikaisissa tehdasalueen käyttöönottohankkeissa, joissa valmistettiin raskaslevyisiä ruostumatonta terästä käyttäviä kryogeenisiä varastotankkeja, edistyneen CNC-ohjattuun taivutusjärjestelmään siirtyminen poisti kokonaan perinteisen vaatimuksen manuaalisesta esitaivutuksesta levyjen reunoille, mikä säästi tuntimäisiä työaikaa kunkin kuoren osalta. Tämä erinomainen mekaaninen tarkkuus varmistaa tasaisen kosketuspainejännityksen jakautumisen levyn koko leveydelle, estäen tehokkaasti pelättävän ja rakenteellisesti heikentävän litteän alueen ilmiön, joka yleensä havaitaan levyn päissä.
Kartiolevyn valssauksen hallinta: monimutkaisten geometristen haasteiden voittaminen
Vaikka standardien sylinterimäisten kourujen valssaus on tavallinen toimenpide kokemuksetta oleville käyttäjille, kartiomaisien katkaistujen kartioiden valmistus tuo mukanaan lukemattomia moniakselisia geometrisia haasteita, jotka koettavat sekä käyttäjän asiantuntemusta että koneen kykyjä. Kartiomaisen valssaamisen luonne vaatii erilaisia pinnan nopeuksia ja tarkkaa kulmaista sivusuuntaista taivutusvalssausrullien kallistusta, koska kartion muodostussäde vaihtelee jatkuvasti sen akselin suunnassa pienemmästä päästä suurempaan päähän. Laajamittaisissa teknisissä tarkastuksissa eri kansallisissa teollisuusvalmistuslaitoksissa työntekijät kohtaavat usein materiaalin liukumista, reunan vääntymistä tai rakenteellista vinoutumista yrittäessään muodostaa paksuseinäisiä kartiomaisia siirtymiä ilman erityisiä hydraulisia kallistusmekanismeja ja reaaliaikaista sijaintiseurantaa. Edistyneitä matemaattisia laskentamalleja käyttäen kartion kehittämiseen – erityisesti ottaen huomioon neutraaliakselin siirtymän ja epäsymmetriset kitkakertoimet – valmistusteknikot saavuttavat saumattomia kartiomaisia siirtymiä pienentimiin, siirtymiin, sykloneihin ja raskastyöisiin teollisiin hoppereihin ilman perinteisiä manuaalisia vasarointimenetelmiä tai lämpövääntymiä.
Joustavan kimmoisuuden ja edistyneen materiaalin käyttäytymisen hallinta
Yksi tarkkuuslevynpyörityksen kovimmista ja kestävimmistä haasteista on joustavan kimmoisuuden hallinta – metallin luonnollinen taipumus palata osittain takaisin alkuperäiseen tasaiseen muotoonsa heti ulkoisen muovauskuorman poistuttua. Eri metalliseokset, jotka vaihtelevat tavallisista hiiliteräksistä korkean lujuuden ilmailuun tarkoitetun titaanin ja erikoisalumiiniseosten välillä, osoittavat hyvin erilaisia myötölujuuksia, muodonmuutoksen kovettumisominaisuuksia ja venymäprosentteja kuormituksen alaisena. Tiukissa työpajan testikokeissa kimmoisuuden tarkka kompensointi vaatii empiirisesti määritettyjä ylikuormitusbentamatriiseja ja algoritmisia kompensointitaulukoita, jotka on integroitu suoraan koneen edistyneeseen CNC-ohjaimen ohjelmistoon. Johtavat metallurgiset asiantuntijat ja materiaalitieteen aikakauslehdet suosittelevat voimakkaasti reaaliaikaisten laserkulmaseurantasensorien käyttöönottoa, jotta rullien sijaintia voidaan mitata ja säätää dynaamisesti käytön aikana, mikä varmistaa, että jokainen pyöritysputki tai -kartiomainen osa täyttää tarkalleen sisähalkaisijan ja pyöreysvaatimukset jo ensimmäisellä kerralla, mikä vähentää huomattavasti roskamateriaalin määrää ja tuotannon pysähdyksiä.
Kaupallinen arvo ja brändin erinomaisuus nykyaikaisissa valmistustoiminnoissa
Sijoittaminen korkean suorituskyvyn ja teknologisesti edistyneeseen rullakoneeseen ulottuu paljon pidemmälle kuin pelkkä tekninen osaaminen tuotantotilalla; se toimii ensisijaisena liiketoiminnallisen kannattavuuden, toiminnallisen laajentumiskyvyn ja pitkäaikaisen kilpailuetulyönteen ajurina maailmanmarkkinoilla. Nykyaikaiset automatisoidut rullausjärjestelmät vähentävät huomattavasti kokonaistuotantokierroksen kestoa verrattuna vanhoihin mekaanisiin yksiköihin, mikä alentaa työvoimakustannuksia samalla kun tuotantokapasiteettia nostetaan vaativissa valmistusprosesseissa. Yrityksille, jotka etsivät vahvoja, luotettavia ja tulevaisuuteen suunnattuja valmistusympäristöjä, yhteistyö vakiintuneiden maailmanlaajuisten teollisuuskoneiden toimittajien, kuten RAYMAX:n, kanssa tarjoaa saumattoman pääsyn viimeisimpään raskaisiin koneisiin, kattavaan insinööritukeen ja optimoituun hankintaketjuun. RAYMAX varustaa nykyaikaiset valmistustilat poikkeuksellisella kestävyydellä, tarkalla tarkkuudella ja ylivertaisella toimintateholla, jotta voidaan menestyksellisesti hallita kilpailullisia kansainvälisiä markkinoita ja turvata kestävä liiketoiminnan kasvu.
Sisällysluettelo
- Levyn taivutusdynamiikan ymmärtäminen metallivalmistuksessa
- Nykyisten levytaittomakoneiden mekaaninen rakenne ja toimintamekaniikka
- Kartiolevyn valssauksen hallinta: monimutkaisten geometristen haasteiden voittaminen
- Joustavan kimmoisuuden ja edistyneen materiaalin käyttäytymisen hallinta
- Kaupallinen arvo ja brändin erinomaisuus nykyaikaisissa valmistustoiminnoissa