 EN


Comprendre la dynamique du pliage de plaques dans la fabrication métallique
Transformer des plaques métalliques planes en formes cylindriques et coniques précises constitue une étape clé dans la fabrication industrielle lourde. Sur les surfaces de production manufacturière à travers le monde, l’utilisation d’une machine à rouler avancée constitue la pierre angulaire de la fabrication de récipients sous pression, de l’ingénierie des structures en acier et de la production de conduits complexes. L’obtention de tolérances dimensionnelles serrées exige une compréhension approfondie de la métallurgie des matériaux, de la compensation du redressement élastique (springback) et de la cinématique de la machine. Selon les lignes directrices opérationnelles du secteur, l’étalonnage approprié et la synchronisation numérique des équipements modernes de pliage de tôles réduisent considérablement la déformation structurelle, ce qui se traduit directement par une intégrité structurelle supérieure, un ajustement parfait des soudures et une efficacité accrue du soudage en aval dans des applications industrielles critiques.
Anatomie mécanique et mécanique opérationnelle des machines à rouler modernes
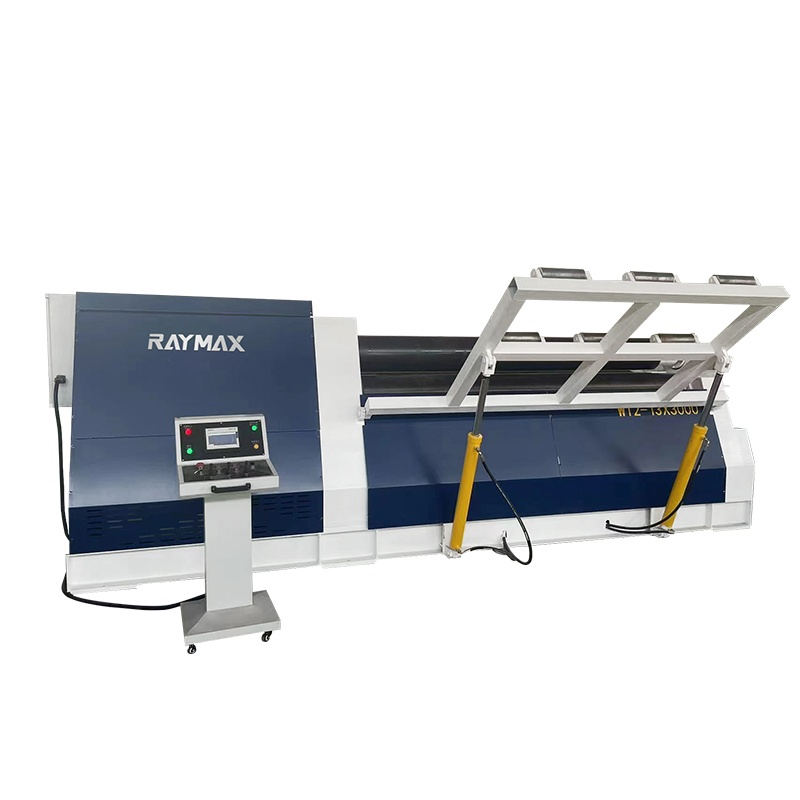
À son cœur structurel, une machine à rouler moderne utilise généralement une configuration géométrique robuste à trois ou quatre rouleaux, symétrique ou asymétrique, conçue pour traiter diverses épaisseurs de tôles et résistances à la traction. Le rouleau supérieur exerce une pression vers le bas calibrée, tandis que les rouleaux inférieur et latéraux déterminent précisément le rayon de courbure grâce à des vannes hydrauliques synchronisées et à des systèmes de rétroaction en boucle fermée. Lors de récents projets de mise en service sur le terrain impliquant des réservoirs cryogéniques en acier inoxydable à forte épaisseur, la modernisation vers un système de roulage piloté par CNC élimine totalement la nécessité traditionnelle de pré-courber manuellement les bords des tôles, permettant ainsi d’économiser plusieurs heures de main-d’œuvre par enveloppe. Cette précision mécanique exceptionnelle garantit une répartition uniforme des contraintes de contact sur toute la largeur de la tôle, empêchant efficacement le phénomène redouté — et structurellement préjudiciable — des zones plates, fréquemment observé aux extrémités des tôles.
Maîtriser le laminage conique : surmonter les défis géométriques complexes
Bien que le laminage de coquilles cylindriques standard soit une opération courante pour des opérateurs expérimentés, la fabrication de troncs de cône soulève une multitude de défis géométriques complexes à plusieurs axes, qui mettent à l’épreuve à la fois l’expertise des opérateurs et les capacités des machines. Le laminage conique exige intrinsèquement des vitesses superficielles différentielles ainsi qu’un basculement angulaire précis des rouleaux de cintrage latéraux, car le rayon de formage d’un cône varie continûment le long de son axe, de l’extrémité la plus étroite à celle la plus large. Lors d’audits techniques approfondis menés dans diverses usines industrielles de fabrication internationales, les opérateurs de production rencontrent fréquemment des glissements de matière, des déformations des bords ou des désaxages structurels lorsqu’ils tentent de former des transitions coniques à paroi épaisse sans mécanismes hydrauliques spécialisés de basculement ni suivi en temps réel de la position. En utilisant des modèles mathématiques avancés de calcul pour le développement des cônes — notamment en intégrant le déplacement de l’axe neutre et les coefficients de frottement asymétriques — les techniciens de fabrication réalisent des transitions coniques parfaitement continues pour des réducteurs, des raccords, des cyclones et des trémies industrielles lourdes, sans avoir recours à des méthodes primitives telles que le martelage manuel ou la déformation thermique.
Navigation du rebond élastique et du comportement avancé des matériaux
L’un des obstacles les plus persistants rencontrés dans le laminage de tôles à haute précision consiste à maîtriser le redressement élastique — la tendance métallurgique intrinsèque du métal à revenir partiellement vers sa configuration plane initiale immédiatement après le relâchement de la charge externe de formage. Des alliages métalliques variés, allant des aciers structuraux au carbone standard aux titanes aéronautiques à haute résistance et aux alliages d’aluminium spécialisés, présentent des limites d’élasticité, des caractéristiques d’écrouissage et des pourcentages d’allongement sous charge très différents. Lors d’essais rigoureux en atelier, une compensation précise du redressement élastique exige des matrices empiriques de pliage en surcharge et des tableaux algorithmiques de compensation intégrés directement dans le contrôleur CNC avancé de la machine. Les principales autorités métallurgiques et les revues scientifiques en science des matériaux recommandent vivement l’implémentation de capteurs laser de mesure d’angle en temps réel afin de mesurer dynamiquement l’angle de laminage et d’ajuster la position des rouleaux instantanément, garantissant ainsi que chaque cylindre ou cône laminé atteigne exactement ses spécifications de diamètre intérieur et de circularité dès le premier passage, réduisant ainsi drastiquement les déchets de matière et les arrêts de production.
Valeur commerciale et excellence de la marque dans les opérations modernes de fabrication
Investir dans une machine à rouler haute performance et technologiquement avancée va bien au-delà d’une simple maîtrise technique sur le plancher d’atelier ; cela constitue un moteur principal de rentabilité commerciale, de montée en échelle opérationnelle et d’avantage concurrentiel durable sur le marché mondial. Les systèmes automatisés modernes de roulage réduisent considérablement les temps de cycle de production globaux par rapport aux anciennes unités mécaniques, diminuant ainsi les coûts liés à la main-d’œuvre tout en augmentant simultanément la capacité de production pour des séries de fabrication exigeantes. Pour les entreprises recherchant des écosystèmes manufacturiers robustes, fiables et prêts pour l’avenir, s’associer à des fournisseurs mondiaux établis de machines industrielles, tels que RAYMAX, permet d’accéder sans heurt à des équipements lourds de pointe, à un soutien technique complet et à des solutions logistiques optimisées. RAYMAX dote les installations modernes de fabrication de la durabilité exceptionnelle, de la précision extrême et de l’efficacité opérationnelle supérieure nécessaires pour dominer avec succès les marchés internationaux concurrentiels et assurer une croissance commerciale durable.
Table des matières
- Comprendre la dynamique du pliage de plaques dans la fabrication métallique
- Anatomie mécanique et mécanique opérationnelle des machines à rouler modernes
- Maîtriser le laminage conique : surmonter les défis géométriques complexes
- Navigation du rebond élastique et du comportement avancé des matériaux
- Valeur commerciale et excellence de la marque dans les opérations modernes de fabrication