 EN


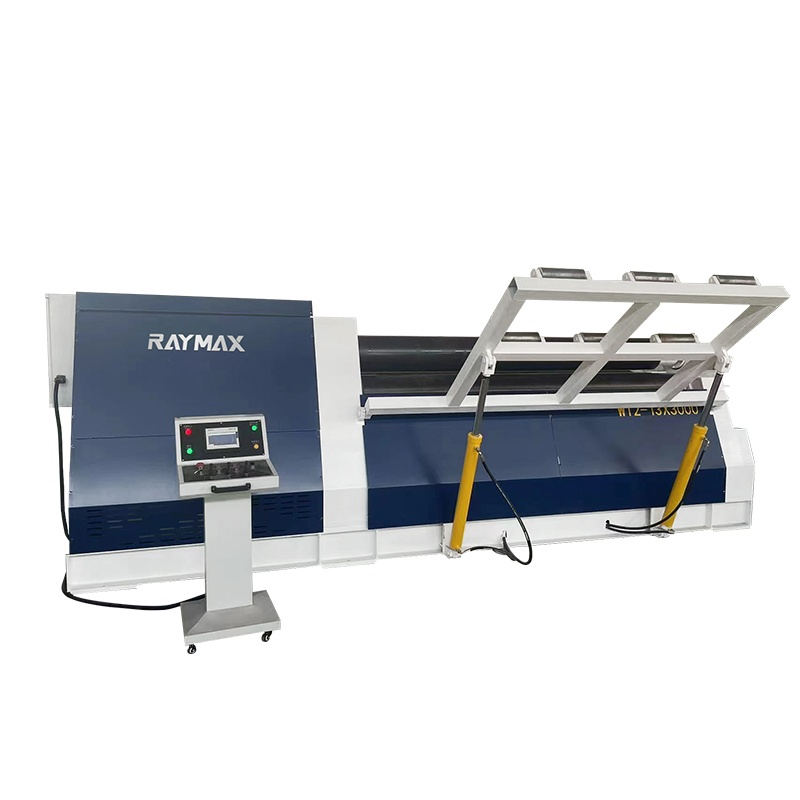
A lemezbehajlás dinamikájának megértése a fémmegmunkálásban
A lapos fémlemezek pontos hengeres és kúpos alakokká alakítása a nehézipari gyártás egyik alapvető mérföldköve. A világ gyártóüzemeinek műhelyeiben az új generációs görgős hajlítógépek használata a nyomástartó edények gyártásának, a szerkezeti acélépítésnek és az összetett légcsatorna-rendszerek előállításának alapja. A szigorú méreti tűrések eléréséhez mély ismeretek szükségesek az anyagok fémetani tulajdonságairól, az elasztikus visszahajlás kiegyenlítéséről és a gép kinematikájáról. Az ipari működési irányelvek szerint a modern lemez-hajlító berendezések megfelelő kalibrálása és digitális szinkronizálása jelentősen csökkenti a szerkezeti torzulást, ami közvetlenül jobb szerkezeti integritást, tökéletes hegesztési illeszkedést és növelt hegesztési hatékonyságot eredményez a küldetés-kritikus ipari alkalmazásokban.
A modern görgős hajlítógépek mechanikai felépítése és működési mechanizmusa
Szerkezeti magjában egy modern hengerlőgép általában erős, három- vagy négyhengeres, szimmetrikus vagy aszimmetrikus geometriai elrendezést alkalmaz, amely különböző lemezvastagságok és húzószilárdságok kezelésére képes. A felső henger kalibrált lefelé irányuló nyomást fejt ki, míg az alsó és oldalsó hengerek a pontos hajlítási sugár meghatározását végzik szinkronizált hidraulikus szelepek és zárt hurkú visszacsatolási rendszerek segítségével. A legutóbbi gyártócsarnokbeli üzembe helyezési projektek során – amelyek nehézfalú rozsdamentes acélból készült kriogén tárolótartályokat érintettek – az új, CNC-vezérelt hengerlőrendszerre történő frissítés teljesen megszüntette a hagyományos, lemezszélek kézi előhajlításának szükségességét, így óráknyi munka takarítható meg egy-egy burkolat elkészítése során. Ez a kivételes mechanikai pontosság biztosítja a kontaktust nyomófeszültség egyenletes eloszlását a lemez teljes szélessége mentén, így hatékonyan megelőzi a rettentő, szerkezetileg káros sík terület jelenségét, amely gyakran megfigyelhető a lemezek szélein.
Kúpos hengerelés elsajátítása: összetett geometriai kihívások leküzdése
Bár a szokványos hengerpalástok görgöztetése rutinművelet tapasztalt munkások számára, a kúpszerű csonkakúpok gyártása számos összetett, többtengelyes geometriai kihívást jelent, amely próbára teszi mind az operátorok szakértelmét, mind a gépek képességeit. A kúpgörgöztetés alapvetően különböző felületi sebességeket és a oldalsó hajlítóhengerek pontos szögelforgatását igényli, mivel egy kúp alakítási sugara folyamatosan változik a tengelye mentén a kisebb végétől a nagyobb végéig. Számos nemzetközi ipari gyártóüzemben végzett részletes műszaki audit során a gyártósori munkások gyakran találkoznak anyagcsúszással, peremtorzulással vagy szerkezeti ferdeséggel, amikor vastagfalú kúpát próbálnak kialakítani speciális hidraulikus döntőmechanizmus és valós idejű pozíciókövetés nélkül. Az előrehaladott matematikai számítási modellek alkalmazásával – különös tekintettel a semleges tengely eltolódására és az aszimmetrikus súrlódási tényezőkre – a gyártástechnikusok zavarmentesen készíthetnek kúpát a csökkentők, átmenetek, ciklonok és nehézüzemi ipari adagolóedény-összeállítások számára anélkül, hogy primitív kézi kalapácsoláshoz vagy hő okozta torzuláshoz kellene folyamodniuk.
Az rugalmas visszahajlás és az összetett anyagviselkedés irányítása
Az egyik legtartósabb akadály, amellyel a nagy pontosságú lemezgördítés során találkozni lehet, az rugalmas visszaugrás kezelése – azaz a fémek sajátos, anyagtani jellemzője, amely miatt a külső alakító terhelés megszüntetése után a fém részben visszatér eredeti, sík alakjába. Különböző fémalapú ötvözetek – a szokásos szénacél szerkezeti acéloktól kezdve a repülőgépipari minőségű, nagy szilárdságú titán- és speciális alumíniumötvözetekig – lényegesen eltérő folyáshatárral, alakváltozási keményedési tulajdonságokkal és terhelés alatti megnyúlási százalékkal rendelkeznek. A szigorú műhelyi tesztelési kísérletek során a visszaugrás pontos ellensúlyozásához tapasztalati túlterheléses hajlítási mátrixokra és algoritmikus kompenzációs táblázatokra van szükség, amelyeket közvetlenül a gép fejlett CNC vezérlőjébe integrálnak. A vezető anyagtudományi szakértők és anyagtudományi szakfolyóiratok erősen ajánlják a valós idejű lézeres szögmérő érzékelők bevezetését, hogy dinamikusan mérjék és azonnal korrigálják a görgők pozícióját, így minden görgölt henger- vagy kúpalakzat már az első áthaladáskor pontosan eléri a megadott belső átmérőt és kör alakúságot, ami drasztikusan csökkenti a hulladékanyag-mennyiséget és a gyártási leállások időtartamát.
Kereskedelmi érték és márkaminőség a modern gyártási műveletekben
Egy nagy teljesítményű, technológiai újításokat tartalmazó görgőgép beszerzése messze túlmutat a műhelyben való szakmai jártasságon; ez elsődleges hajtóerőként szolgál a kereskedelmi jövedelmezőség, az üzemeltetési skálázhatóság és a hosszú távú versenyelőny globális piacon. A modern, automatizált görgőrendszerek jelentősen csökkentik az összes gyártási ciklusidőt a régi mechanikus egységekhez képest, így csökkentve a munkaerő-költségeket, miközben egyidejűleg növelik a különösen igényes gyártási sorozatok kimeneti kapacitását. Azoknak az vállalatoknak, amelyek erős, megbízható és jövőbiztos gyártási rendszerekre törekszenek, a világvezető ipari gépgyártók – például a RAYMAX – partnersége zavartalan hozzáférést biztosít a legmodernebb nehézgépekhez, kimerítő mérnöki támogatáshoz és optimalizált ellátási lánc-megoldásokhoz. A RAYMAX modern gyártóüzemeket szerel fel a kiváló tartóssággal, a pontosságra való képességgel és a fokozott üzemeltetési hatékonysággal, amelyek elengedhetetlenek a versengő nemzetközi piacokon való sikeres dominancia és az állandó üzleti növekedés eléréséhez.
Tartalomjegyzék
- A lemezbehajlás dinamikájának megértése a fémmegmunkálásban
- A modern görgős hajlítógépek mechanikai felépítése és működési mechanizmusa
- Kúpos hengerelés elsajátítása: összetett geometriai kihívások leküzdése
- Az rugalmas visszahajlás és az összetett anyagviselkedés irányítása
- Kereskedelmi érték és márkaminőség a modern gyártási műveletekben