 EN


Miért fontos a pontos tonnás terhelés kiszámítása a modern gyártásban
A modern lemezfeldolgozás gyorsan változó világában az ipari pontosság az üzemi jövedelmezőség, a szerkezeti integritás és a hosszú távú műhelyhatékonyság alapvető pillére. A nehézipari gyártási műveletek irányítása, a műhelytechnikusok felügyelete és a globális fémmegmunkáló létesítmények tanácsadása gyakran felfedi egy közös működési hibát: gyártási késéseket, sérült gépeket és drága selejt alkatrészeket, amelyek egyetlen kritikus hibás becslésből erednek – a nyomóhajlító tonnájának meghatározásából. Ha alábecsüljük a szükséges hajlítóerőt, akkor hiányos alakítás, elfogadhatatlan szögeltérések és előre nem látható rugalmas visszatérés jelentkezhet, amely drága nyersanyagokat tesz tönkre. Ugyanakkor a túlzott tonnaterhelés súlyos kockázatot jelent a gép szerkezeti vázára, gyorsítja az eszközök előidézett kopását és katasztrofális biztonsági veszélyt teremt a műhelyben dolgozó személyzet számára. A tonnaszámítás tudományának és fejlett matematikájának elsajátítása már nem választható; ez határozza meg egyértelműen a közepes gyártási teljesítmény és a világviszonyagban is kiemelkedő gyártási kiválóság közötti különbséget. Ezenfelül a biztonsági tartalékok szigorú betartása biztosítja, hogy a gyártási környezet évekig biztonságos és nagyon előrejelezhető maradjon folyamatos, intenzív üzemelés mellett. Ezeknek az alapvető mérnöki elveknek a munkafolyamat korai szakaszában történő kezelése megelőzi a költséges munkahelyi baleseteket, és optimalizálja az erőforrás-elosztást a nagy méretű gyártóüzemekben világszerte.
A sztenderd formula és a kulcsfontosságú változók magyarázata
Minden sikeres levegőn keresztüli hajlítási vagy alulról történő hajlítási művelet központjában egy általánosan elfogadott anyagkémiára és mechanikára épülő képlet áll. A szükséges hajlítóerő tonnában történő pontos kiszámításához a gépészmérnökök egy közvetlen matematikai összefüggésre támaszkodnak, amely a lemez vastagságát, a teljes hajlítási hosszat és a nyomószerszám nyílásának szélességét foglalja magában. A világszerte alkalmazott ipari szabványképletet olyan paraméterekkel kalibrálták, amelyek a szokásos húzószilárdsági alapértékkel rendelkező, átlagos minőségű acélra vonatkoznak. Annak megértése, hogy ezek a változók hogyan befolyásolják exponenciálisan az erőteljes igényt – különösen a lemez vastagsága, amely a matematikai számításban négyzetes skálán szerepel – lehetővé teszi a tapasztalt technikusok számára, hogy a fémlemez egyetlen darabjának is a gépágyra helyezése előtt optimalizálják a szerszámok kiválasztását, így drasztikusan csökkentve a próbálkozások és tévesedések során keletkező hulladékot, az anyagveszteséget és a költséges beállítási leállásokat. Ezen alapvető számítások korai beépítése a gyártástervezési munkafolyamatba továbbá megelőzi a költséges, későbbi szűk keresztmetszeteket, és javítja az alkatrészek általános minőségét különböző tételnagyságok és egyedi gyártási sorozatok esetén.
A nyersanyag húzószilárdságának és szemcseirányának figyelembevétele
Míg a szokásos matematikai képletek megbízható alapvető kiindulási alapot nyújtanak, a szakértő fémipari irányelvek előírják, hogy a gyártástervezés során mindig teljes körűen figyelembe kell venni a valós világban megfigyelhető anyagváltozásokat. A különböző fémalapú ötvözetek eltérő húzószilárdsággal rendelkeznek, amely közvetlenül befolyásolja a számított tonnás igényeket – felfelé vagy lefelé skálázva azokat. Például az ausztenites rozsdamentes acél általában lényegesen nagyobb hajlítóerőt igényel, mint a szokásos alacsonyszén-tartalmú acél, mivel magasabb a keményedési sebessége; ennek ellentéte a lágyabb alumíniumötvözetek, amelyek alacsonyabb tonnás küszöbértékeket igényelhetnek. Ezen felül a szakmabeli kezelőknek gondosan figyelembe kell venniük az anyag belső szemcseirányát: a lemez hajlítása a szemcseiránnyal merőlegesen vagy párhuzamosan történik – ez jelentősen megváltoztatja a lemez szerkezeti ellenállását. Az ilyen finom fizikai és fémipari tulajdonságok figyelembevétele biztosítja, hogy a tonnás számítások minden ipari szektorban – az autóipari alvázgyártástól kezdve a bonyolult légiközlekedési szerkezeti elemeken át a nehézgépek burkolataiig – tökéletesen pontosak maradjanak. Az ilyen anyagtulajdonságok alapos értékelése kizárja a találgatást a nagy kockázatú fémfeldolgozási projektek során.
Egy gyakorlati gyártósori esettanulmány
Ezeknek az elméleti elveknek az aktív gyártási gyakorlatban való megfigyelése kiemeli az adatvezérelt munkafolyamatok fontosságát a nehézipari gyártóüzemekben, különösen a hajlítási hosszúságot tekintve kiterjedt, tengeri minőségű rozsdamentes acélból készült szerkezeti rögzítők gyártása során. A szokásos V-alakú nyílás-szabályok alkalmazásával készített kezdő számítások gyakran figyelmen kívül hagyják a specifikus megnyúlás-határokat és a magas szakítószilárdságot, ami súlyos szerszámkötést vagy szögeltérési hibát eredményezhet. A szakértő mérnöki csapatok a korrekciós anyag-többszörösök rendszeres alkalmazásával és az optimalizált V-alakú szerszámgeometriák kiválasztásával pontosan meghatározzák a formázási erőket a végrehajtás előtt. Ez a módszeres megközelítés lehetővé teszi az operátorok számára, hogy a CNC-nyomókorrekciós és présfék-vezérlő rendszereket pontosan programozzák az első áthaladás során, így sikeresen elérve a szigorú szögeltérési tűréseket anélkül, hogy bármilyen karcolást vagy felületi kárt okoznának a nagy értékű anyagokon. Ezeknek a pontos beállításoknak a dokumentálása értékes tudásalapot teremt jövőbeli projektekhez, amelyek magas szilárdságú ötvözetek feldolgozását és összetett hajlítási konfigurációkat foglalnak magukban.
A termelés optimalizálása fejlett ipari megoldásokkal
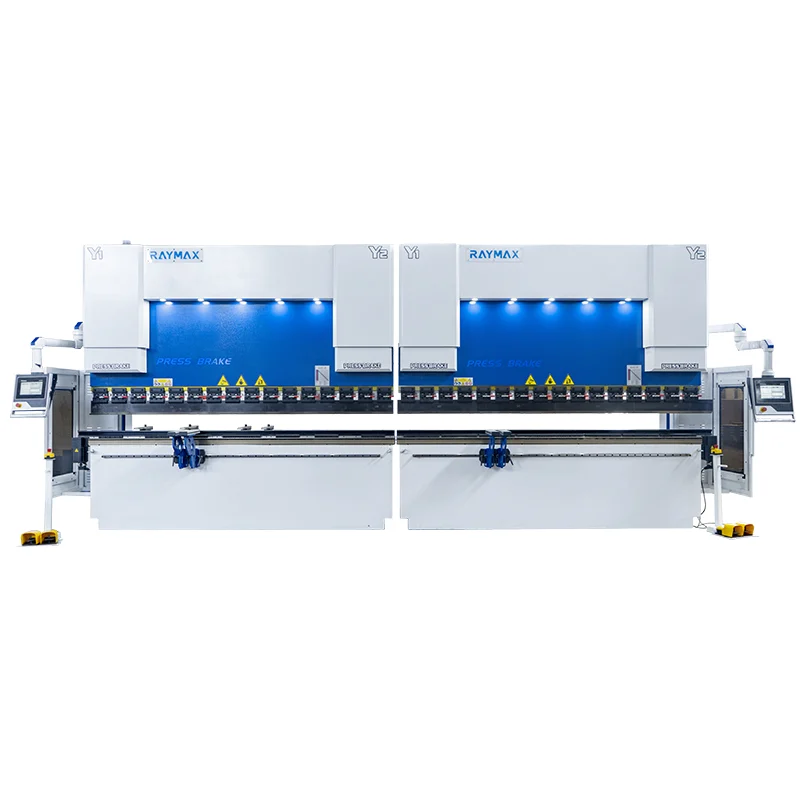
Még a legpontosabb matematikai számítások és a legerősebb mérnöki előkészületek is megbízható, nagy teljesítményű gépi eszközöket igényelnek ahhoz, hogy a tervezési elképzeléseket hibátlanul megvalósítsák a gyártóüzemben. Pont ez az oka annak, hogy a fejlett gyártási infrastruktúra átalakítja az üzemeltetési képességet és a piaci versenyképességet. A RAYMAX több évtizedes, szakosodott lemezfeldolgozó gépgyártási tapasztalatát zavarmentesen ötvözi a legmodernebb CNC vezérlési technológiákkal. Akár bonyolult építészeti panelek gyártására szolgáló nagypontosságú CNC nyomóhajlítókat telepít, akár nehézipari termelési vonalak bővítését végzi, a RAYMAX gépei szakértők által kifejezetten úgy lettek kialakítva, hogy stabil, rendkívül ismételhető nyomóerő-eloszlást biztosítsanak az egész alváz hossza mentén. A RAYMAX erős globális ellátási lánc szolgáltatásait, szigorú nemzetközi minőségi tanúsításait és gyors, szakértő szintű műszaki támogatását háttérként használva világszerte segíti a gyártó vállalkozásokat abban, hogy a bonyolult mérnöki számításokat zavartalan, magas profitot hozó gyártási valósággá alakítsák. Ezen felül a kiforrott gyári képességek biztosítják, hogy minden gépet az ipari környezet követelményeinek megfelelően szabhatnak testre – így hosszú távon megbízható és nagy terhelésre képes teljesítményt nyújtva, amire a modern ipari gyártók szükségük van.