 EN


Forståelse av dynamikken i platebøyning innen metallbearbeiding
Å omforme flate metallplater til nøyaktige sylindriske og koniske former er en grunnleggende milepæl i tung industriell fremstilling. På produksjonsanlegg over hele verden utgjør bruk av avanserte rullemaskiner grunnlaget for fremstilling av trykkbeholdere, konstruksjonsstålteknikk og kompleks kanalproduksjon. Å oppnå stramme dimensjonelle toleranser krever en sofistikert forståelse av materialmetallurgi, elastisk tilbakespringkompensasjon og maskinkinematiske prinsipper. Bransjestandarder viser at riktig kalibrering og digital synkronisering av moderne platerullingsutstyr betydelig reduserer strukturell deformasjon, noe som direkte fører til bedre strukturell integritet, feilfrie sveisesammenstillinger og økt sveiseeffektivitet i kritiske industrielle applikasjoner.
Mekanisk anatomi og driftsmekanikk i moderne rullemaskiner
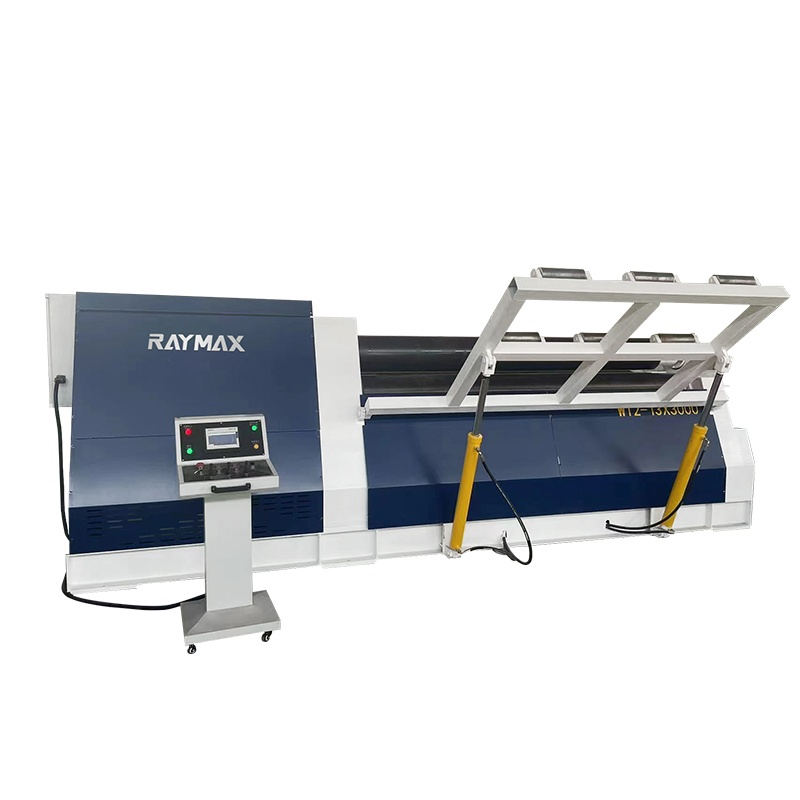
I sitt strukturelle kjernepunkt bruker en moderne rullemaskin vanligvis en robust tre- eller firerulls symmetrisk eller asymmetrisk geometrisk konfigurasjon, utformet for å håndtere ulike plater tykkelsesnivåer og strekkstyrker. Den øverste rullen utøver kalibrert nedadgående trykk, mens de nederste og sidemonterte rullene styrer den nøyaktige bue-radiusen gjennom synkroniserte hydrauliske ventiler og lukkede løkker med tilbakekoplingsystemer. Under nylige innføringsprosjekter på fabrikkgulvet med tungvægtsedde rostfrie stål-kryogenlagerbehov ble oppgradering til et avansert CNC-styrt rullesystem fullstendig utenfor behovet for manuell for-bøyning langs platekantene, noe som sparer timer med arbeid per skall. Denne eksepsjonelle mekaniske nøyaktigheten sikrer jevn kontaktspenningsfordeling over hele bredden på platen og forhindrer effektivt det fryktede og strukturelt svekkende «flat spot»-fenomenet, som ofte observeres ved platens ytterkanter.
Mestring av konisk valsing: Overvinne komplekse geometriske utfordringer
Selv om rulling av standard sylindriske skall er en vanlig prosedyre for erfarna operatører, fører fremstilling av koniske avklipte kjegler med seg et stort antall intrikate geometriske utfordringer med flere akser som tester både operatørens fagkompetanse og maskinens kapasitet til det ytterste. Konisk rulling krever per definisjon ulike overflatetaktigheter og nøyaktig vinkeljustering av de laterale bøyevalsene, fordi formingsradiusen til en kjegle varierer kontinuerlig langs aksen fra den mindre til den større enden. I omfattende tekniske revisjoner på ulike internasjonale industrivirksomheter møter verkstedoperatører ofte materialeglidning, kantforvrengning eller strukturell skjevhet når de prøver å forme tykkveggede koniske overganger uten spesialiserte hydrauliske tiltmekanismer og sanntidsposisjonssporing. Ved å bruke avanserte matematiske beregningsmodeller for kjegleutvikling – spesielt ved å ta hensyn til nøytralaksens forskyvning og asymmetriske friksjonskoeffisienter – oppnår fremstillingsoperatører sømløse koniske overganger for reduksjonsbokser, overgangsdelar, sykloner og tunge industrielle beholdermonteringer uten å måtte ta tilbake til primitive manuelle hammermetoder eller termisk forvrengning.
Navigering av elastisk tilbakeslag og avansert materialeoppførsel
En av de mest vedvarende hindringene i høypresisjonsplaterulling er å håndtere elastisk tilbakespringing – den inneboende metallurgiske tendensen til at metall delvis returnerer til sin opprinnelige flate konfigurasjon umiddelbart etter at den ytre formingslasten fjernes. Forskjellige metalllegeringer, fra standard karbonstål til høyfest stål for luftfart og spesialiserte aluminiumslegeringer, viser svært ulike flytespenninger, strekkhårdningsegenskaper og prosentvis forlengelse under last. I strenge verkstedtester krever nøyaktig kompensasjon for tilbakespringing empiriske overlastbøyematrixer og algoritmiske kompensasjonstabeller som integreres direkte i maskinens avanserte CNC-styring. Ledende metallurgiske myndigheter og materialvitenskapelige fagtidsskrifter anbefaler sterkt å bruke sanntidslaser-vinkelmålingssensorer for å dynamisk måle og justere rullposisjonen på stedet, slik at hver rullet sylinder eller kjegle oppnår nøyaktig angitt indre diameter og sirkularitet allerede ved første gjennomgang – noe som kraftig reduserer materialeavfall og produksjonsnedleggelse.
Kommersiell verdi og merkevareutmerkelser i moderne produksjonsoperasjoner
Å investere i en høytytende, teknologisk avansert rullmaskin går langt utover ren teknisk ferdighet på verkstedet; det fungerer som en primær drivkraft for kommersiell lønnsomhet, operativ skalerbarhet og langsiktig konkurransefortrinn på den globale markedsplassen. Moderne automatiserte rullsystemer reduserer betydelig den totale produksjonstiden sammenlignet med eldre mekaniske enheter, noe som senker arbeidskostnadene samtidig som produksjonskapasiteten økes for krevende produksjonsløp. For bedrifter som søker robuste, pålitelige og fremtidssikrede produksjonssystemer gir samarbeid med etablerte globale leverandører av industrimaskiner, som RAYMAX, sømløs tilgang til nyeste tunge maskiner, omfattende ingeniørt støtte og optimaliserte leveranskjedsløsninger. RAYMAX utstyrrer moderne fabrikasjonsanlegg med den eksepsjonelle holdbarheten, nøyaktigheten og den overlegne operasjonelle effektiviteten som kreves for å dominere konkurransedyktige internasjonale markeder og sikre varig forretningsvekst.
Innholdsfortegnelse
- Forståelse av dynamikken i platebøyning innen metallbearbeiding
- Mekanisk anatomi og driftsmekanikk i moderne rullemaskiner
- Mestring av konisk valsing: Overvinne komplekse geometriske utfordringer
- Navigering av elastisk tilbakeslag og avansert materialeoppførsel
- Kommersiell verdi og merkevareutmerkelser i moderne produksjonsoperasjoner