 EN


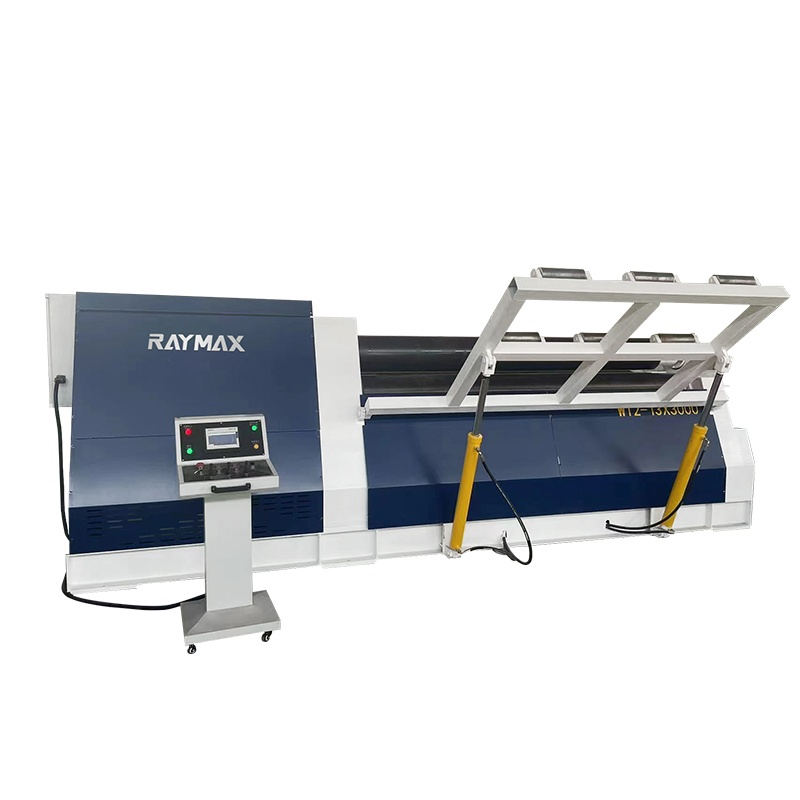
Ponymanie dinamiki sgibaniya plit v metalloobrabotke
Preobrazovanie ploskikh metallicheskikh plit v tochnye tsilindricheskie i konicheskie formy — eto odna iz osnovnykh zadach v tyazheloy promyshlennoy izgotovlenii. Po vsemu miru na proizvodstvennykh uchastkakh predpriyatiy ispolzovanie sovremennoy rollechnoy mashiny yavlyaetsya osnovoy dlya izgotovleniya sosudov pod davleniem, inzhenernykh konstruktsiy iz stali i slozhnykh ventilyatsionnykh sistem. Dostizhenie vysokoy tochnosti razmernykh parametrov trebuyet glubokogo ponimaniya metallurgii materialov, kompensatsii uprugogo vosstanovleniya (springback) i kinematiki oborudovaniya. Otryadnye normativnye dokumenty ukazyvayut, chto pravilnaya kalibrovka i tsifrovaya sinkhronizatsiya sovremennogo oborudovaniya dlya sgibaniya plit znachitelno snizhayut strukturnye iskazheniya, chto nesyedalno povyshaet prochnost konstruktsiy, obespechivayet besprekoslovnoe sovmeshchenie detaley pered svarkoy i uluchshayet effektivnost posleduyushchey svarki v kritichnykh dlya zadachi promyshlennykh primeneniyakh.
Механическая анатомия и принципы работы современных прокатных станков
В своей конструктивной основе современный прокатный стан обычно использует прочную трёхвалковую или четырёхвалковую симметричную или асимметричную геометрическую конфигурацию, предназначенную для обработки листов различной толщины и предела прочности при растяжении. Верхний вал оказывает откалиброванное направленное вниз давление, тогда как нижний и боковые валы задают точный радиус изгиба посредством синхронизированных гидравлических клапанов и систем обратной связи с замкнутым контуром. При недавних проектах ввода в эксплуатацию на производственных площадках — в частности, при изготовлении криогенных резервуаров из нержавеющей стали большой толщины — модернизация до передовой системы прокатки с ЧПУ полностью устраняет традиционную необходимость ручного предварительного загиба кромок листа, экономя часы трудозатрат на каждый цилиндрический корпус. Эта исключительная механическая точность обеспечивает равномерное распределение контактных напряжений по всей ширине листа, эффективно предотвращая появление так называемых «плоских пятен» — дефекта, вызывающего серьёзные структурные проблемы и часто наблюдаемого в крайних зонах листа.
Освоение конического проката: преодоление сложных геометрических задач
Хотя прокатка стандартных цилиндрических оболочек является рутинной операцией для опытных операторов, изготовление усечённых конусов создаёт множество сложных многокоординатных геометрических задач, которые проверяют пределы как квалификации операторов, так и возможностей оборудования. При конической прокатке принципиально необходимы различающиеся линейные скорости поверхности и точный угловой наклон боковых гибочных валков, поскольку радиус формирования конуса непрерывно изменяется вдоль его оси — от меньшего основания к большему. В ходе масштабных технических аудитов на различных международных промышленных заводах операторы участков часто сталкиваются с проскальзыванием материала, искажением кромок или структурным перекосом при попытке формирования толстостенных конических переходов без специализированных гидравлических механизмов наклона и отслеживания положения в реальном времени. Применяя передовые математические расчётные модели развертки конусов — в частности, учитывающие смещение нейтральной оси и асимметричные коэффициенты трения — техники-изготовители достигают бесшовных конических переходов для редукторов, переходников, циклонов и тяжёлых промышленных бункерных сборок, не прибегая к примитивной ручной ковке или термическому искажению.
Преодоление эластичного отскока и сложного поведения материалов
Одним из самых стойких препятствий при высокоточной прокатке листов является управление упругим отскоком — естественной металлургической тенденцией металла частично возвращаться к исходной плоской конфигурации сразу после снятия внешней формующей нагрузки. Различные металлические сплавы — от стандартных углеродистых конструкционных сталей до высокопрочного титана авиационного класса и специализированных алюминиевых сплавов — обладают сильно отличающимися пределами текучести, характеристиками упрочнения при деформации и процентами удлинения под нагрузкой. В строгих цеховых испытаниях точная компенсация упругого отскока требует эмпирических матриц перегиба и алгоритмических таблиц компенсации, интегрированных непосредственно в передовой ЧПУ-контроллер станка. Ведущие металлургические эксперты и журналы по науке о материалах настоятельно рекомендуют использовать датчики лазерного контроля угла в реальном времени для динамического измерения и корректировки положения валков «на лету», обеспечивая, чтобы каждый прокатанный цилиндр или конус точно соответствовал заданным значениям внутреннего диаметра и круглости уже при первом проходе, что резко снижает расход материала и простои производства.
Коммерческая ценность и превосходство бренда в современных производственных операциях
Инвестиции в высокопроизводительный технологически передовой станок для прокатки выходят далеко за рамки чисто технического мастерства на производственной площадке: они выступают ключевым фактором коммерческой рентабельности, операционной масштабируемости и долгосрочного конкурентного преимущества на мировом рынке. Современные автоматизированные прокатные системы значительно сокращают общее время производственного цикла по сравнению с устаревшими механическими установками, снижая трудозатраты и одновременно повышая производственную мощность при выполнении сложных серийных заказов. Для предприятий, стремящихся к созданию надёжных, устойчивых и готовых к будущему производственных экосистем, партнёрство с проверенными глобальными поставщиками промышленного оборудования, такими как RAYMAX, обеспечивает бесперебойный доступ к передовому тяжёлому оборудованию, всесторонней инженерной поддержке и оптимизированным решениям в области управления цепочками поставок. RAYMAX оснащает современные производственные цеха оборудованием, отличающимся исключительной надёжностью, высочайшей точностью и превосходной эксплуатационной эффективностью — что необходимо для уверенного завоевания конкурентных международных рынков и обеспечения устойчивого роста бизнеса.
Содержание
- Ponymanie dinamiki sgibaniya plit v metalloobrabotke
- Механическая анатомия и принципы работы современных прокатных станков
- Освоение конического проката: преодоление сложных геометрических задач
- Преодоление эластичного отскока и сложного поведения материалов
- Коммерческая ценность и превосходство бренда в современных производственных операциях