 EN


Pochopenie dynamiky valcovania dosiek pri spracovaní kovov
Premena rovných kovových dosiek na presné valcovité a kužeľovité tvary je základným milníkom v ťažkej priemyselnej výrobe. Na výrobných priestoroch po celom svete sa pokročilé valcovacie stroje používajú ako základ pre výrobu tlakových nádob, konštrukčnej ocele a zložitých potrubných systémov. Dosiahnutie úzkych rozmerových tolerancií vyžaduje komplexné pochopenie kovovej metalurgie, kompenzácie elastickej odskoku a kinematiky stroja. Priemyselné prevádzkové pokyny uvádzajú, že správna kalibrácia a digitálna synchronizácia moderných zariadení na ohýbanie plechov výrazne zníži štrukturálnu deformáciu, čo sa priamo prejaví vyššou štrukturálnou integritou, dokonalým príslušenstvom pre zváranie a zvýšenou efektivitou následného zvárania v kritických priemyselných aplikáciách.
Mechanická anatómia a prevádzková mechanika moderných valcovacích strojov
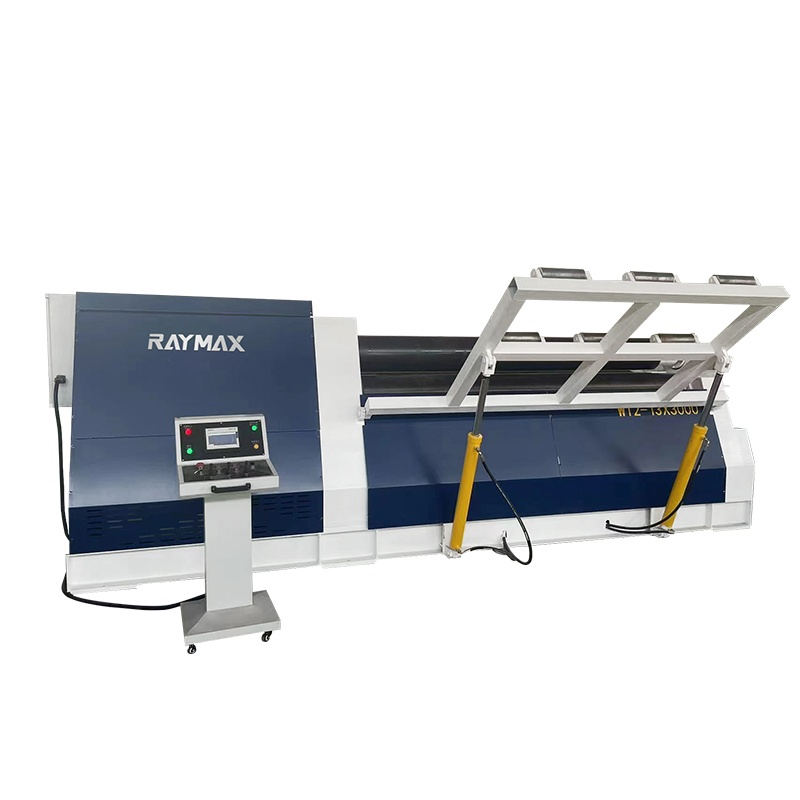
V štruktúrnom jadre súčasného valcovacieho stroja sa zvyčajne používa pevná trojvalcová alebo štvorvalcová symetrická alebo asymetrická geometrická konfigurácia, ktorá je navrhnutá na spracovanie rôznych hrúbok plechov a ich ťahových pevností. Horný valec vyvíja kalibrovaný tlak smerom nadol, zatiaľ čo dolný a bočné valce určujú presný polomer ohybu prostredníctvom synchronizovaných hydraulických ventilov a uzavretých regulačných systémov so spätnou väzbou. Počas nedávnych projektov uvádzania do prevádzky priamo na výrobnej ploche, ktoré zahŕňali nádrže na cryogénne uskladnenie z hrubozrnného nehrdzavejúceho ocele, výmena za pokročilú CNC-riadenú valcovaciu súpravu úplne eliminuje tradičnú potrebu manuálneho predohýbania okrajov plechov, čím sa ušetrí niekoľko hodín práce na každý plášť. Táto výnimočná mechanická presnosť zabezpečuje rovnomerné rozloženie kontaktného napätia po celej šírke plechu a tým účinne zabraňuje známemu a štrukturálne kompromitujúcemu javu plochých miest, ktoré sa bežne vyskytujú na okrajoch plechov.
Ovládnutie kužeľového valcovania: Prekonávanie zložitých geometrických výziev
Zatiaľ čo valcovanie štandardných valcovitých plášťov je bežnou procedúrou pre skúsených operátorov, výroba kužeľových komôr predstavuje množstvo zložitých geometrických úloh s viacerými osami, ktoré presahujú limity oboch: odbornosti operátorov aj schopností strojov. Valcovanie kužeľov vyžaduje zásadne rôzne obvodové rýchlosti povrchu a presné uhlové naklonenie bočných ohybových valčekov, pretože polomer tvarovania kužeľa sa pozdĺž jeho osi neustále mení – od menšieho konca po väčší koniec. V rozsiahlych technických auditoch v rôznych medzinárodných priemyselných výrobných závodoch sa operátori na výrobných priestoroch často stretávajú s posunom materiálu, deformáciou okrajov alebo štrukturálnym skosením pri pokuse o vytvorenie hrubostenných kužeľových prechodov bez špeciálnych hydraulických mechanizmov na nakláňanie a sledovania polohy v reálnom čase. Použitím pokročilých matematických výpočtových modelov pre rozvinutie kužeľov – najmä s ohľadom na posun neutrálnej osi a asymetrické koeficienty trenia – dosahujú technici výroby bezproblémové kužeľové prechody pre reduktory, prechody, cyklóny a ťažké priemyselné zásobníkové zostavy bez nutnosti primitívneho ručného kladivovania alebo tepelnej deformácie.
Prechádzanie pružným odskokom a pokročilým správaním materiálov
Jednou z najtrvalejších prekážok pri vysokopresnom valcovaní plechov je riadenie elastickej odpružnosti – prirodzené kovové tendencie kovu sa čiastočne vrátiť do pôvodnej rovnej konfigurácie ihneď po uvoľnení vonkajšej tvarovacej sily. Rôzne kovové zliatiny, od štandardných uhlíkových konštrukčných ocelí až po vysokopevnostné titanové zliatiny pre letecký priemysel a špeciálne hliníkové zliatiny, vykazujú veľmi rozdielne medze klzu, charakteristiky tvrdnutia pri deformácii a percentuálne predĺženie pod zaťažením. V dôkladných skúškach v dielni vyžaduje presná kompenzácia odpružnosti empirické matice pre nadmerné ohybovanie a algoritmické kompenzačné tabuľky priamo integrované do pokročilého CNC ovládača stroja. Významní metalurgickí odborníci a časopisy z oblasti vedy o materiáloch silno odporúčajú implementáciu senzorov na sledovanie uhla pomocou laseru v reálnom čase, aby sa dynamicky meral a upravoval polohovanie valcov počas chodu, čím sa zabezpečí, že každý valcovaný valec alebo kužeľ dosiahne presne stanovený vnútorný priemer a kruhovosť už pri prvej prechádzke, čo výrazne zníži odpad kovového materiálu a výrobné prestoje.
Obchodná hodnota a značková excelencia v moderných výrobných prevádzkach
Investovanie do vysokovýkonnej, technologicky pokročilej valcovacej strojnej súpravy ide ďaleko za rámec čistej technickej zručnosti na výrobnej ploche; slúži ako hlavný katalyzátor obchodnej výnosnosti, operačnej škálovateľnosti a dlhodobej konkurenčnej výhody na globálnom trhu. Moderné automatizované valcovacie systémy výrazne skracujú celkovú dobu výrobného cyklu v porovnaní so staršími mechanickými jednotkami, čím znížia personálne náklady a súčasne zvýšia výrobnú kapacitu pri náročných výrobných sériách. Pre podniky, ktoré hľadajú robustné, spoľahlivé a budúcnosti odolné výrobné ekosystémy, spolupráca s uznávanými globálnymi dodávateľmi priemyselných strojov, ako je RAYMAX, zabezpečuje bezproblémový prístup k najnovšej ťažkej technike, komplexnej inžinierskej podpore a optimalizovaným riešeniam dodávateľských reťazcov. RAYMAX vybavuje moderné výrobné zariadenia výnimočnou trvanlivosťou, presnosťou na mikrometre a vyššou operačnou účinnosťou, ktoré sú potrebné na úspešné dominovanie na konkurenčných medzinárodných trhoch a zabezpečenie trvalého obchodného rastu.
Obsah
- Pochopenie dynamiky valcovania dosiek pri spracovaní kovov
- Mechanická anatómia a prevádzková mechanika moderných valcovacích strojov
- Ovládnutie kužeľového valcovania: Prekonávanie zložitých geometrických výziev
- Prechádzanie pružným odskokom a pokročilým správaním materiálov
- Obchodná hodnota a značková excelencia v moderných výrobných prevádzkach