 EN


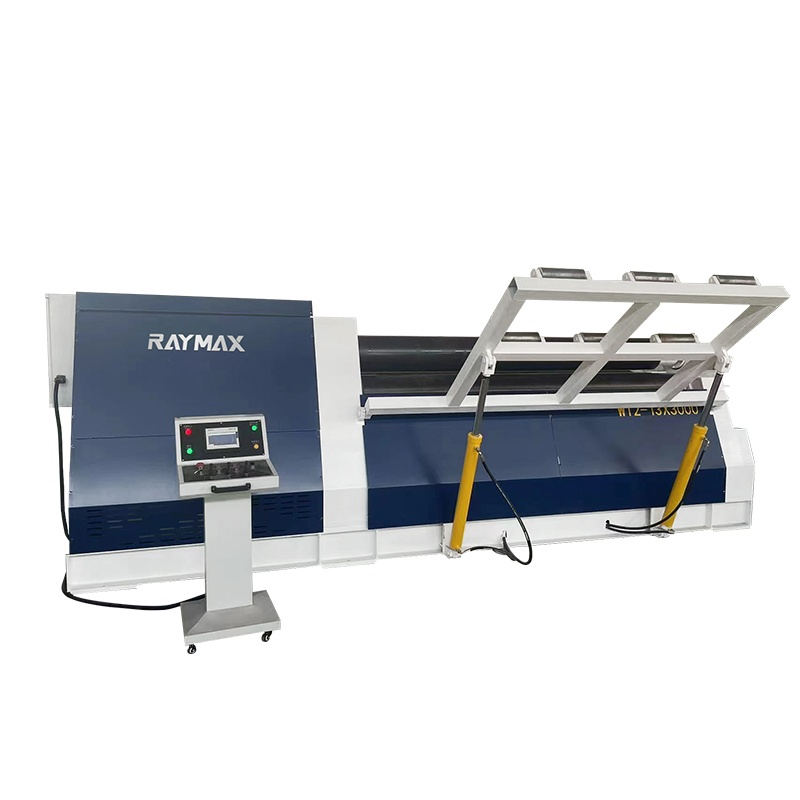
Att förstå dynamiken i plåtböjning inom metallbearbetning
Att omvandla platta metallplattor till exakta cylindriska och koniska former är en central milstolpe inom tung industriell tillverkning. På tillverkningsanläggningar över hela världen utgör användningen av avancerade rullningsmaskiner grunden för tillverkning av tryckbehållare, konstruktion av strukturstål samt produktion av komplex kanalutrustning. Att uppnå strikta måtttoleranser kräver en sofistikerad förståelse för materialmetallurgi, kompensation för elastisk återböjning samt maskinens kinematik. Branschens operativa riktlinjer visar att korrekt kalibrering och digital synkronisering av moderna plattrullningsutrustningar avsevärt minskar strukturell deformation, vilket direkt leder till bättre strukturell integritet, felfria svetspassningar samt förbättrad effektivitet i efterföljande svetsprocesser vid kritiska industriella tillämpningar.
Mekanisk anatomi och driftsmekanik hos moderna rullningsmaskiner
På sin strukturella kärna använder en modern valsanläggning vanligtvis en robust konfiguration med tre eller fyra rullar, antingen symmetrisk eller asymmetrisk, utformad för att hantera olika platttjocklekar och draghållfastheter. Den övre rullen utövar kalibrerat nedåtgående tryck, medan de undre och sidorullarna styr den exakta böjradie genom synkroniserade hydraulventiler och slutna reglerkretsar. Vid nyligen genomförda installationsprojekt på fabriksgolvet för tunga rostfria stål-kryogena lagertankar eliminerade en uppgradering till en avancerad CNC-styrd valsanläggning helt kravet på manuell förböjning vid plattkanterna, vilket sparade timmar med arbetsinsats per skal. Denna exceptionella mekaniska precision säkerställer en jämn fördelning av kontaktspänningen över hela plattans bredd och förhindrar effektivt fenomenet med platta fläckar – en strukturellt skadlig effekt som ofta observeras vid plattornas ändar.
Behärskning av konisk valsning: övervinna komplexa geometriska utmaningar
Även om rullning av standardcylindriska skal är en rutinmässig procedur för erfarna operatörer introducerar tillverkning av koniska stympningar ett stort antal komplexa geometriska utmaningar med flera axlar som prövar både operatörens expertis och maskinens kapacitet. Konisk rullning kräver per definition olika ythastigheter och exakt vinkellutning av de laterala böjningsrullarna, eftersom formningsradien för en kon varierar kontinuerligt längs dess axel från den mindre änden till den större änden. I omfattande tekniska granskningar på olika internationella industriella tillverkningsanläggningar stöter verkstadsoperatörer ofta på materialglidning, kantdeformation eller strukturell snedställning när de försöker forma tjockväggiga koniska övergångar utan specialiserade hydrauliska lutningsmekanismer och positionsövervakning i realtid. Genom att använda avancerade matematiska beräkningsmodeller för konutveckling – särskilt genom att ta hänsyn till neutrala axelns förskjutning och asymmetriska friktionskoefficienter – uppnår tillverkningstekniker sömlösa koniska övergångar för reducerare, övergångsdelar, cykloner och tunga industriella behållaranordningar utan att behöva tillgripa primitiv manuell hammring eller termisk deformation.
Navigering av elastisk återböjning och avancerat materialbeteende
En av de mest beständiga utmaningarna vid högprecisionsskivformning är hanteringen av elastisk återböjning – den inbyggda metallurgiska tendensen hos metall att delvis återgå mot sin ursprungliga platta konfiguration omedelbart efter att den yttre formningsbelastningen har tagits bort. Olika metalllegeringar, från standardkolstål till höghållfast titanium för luft- och rymdfart samt specialaluminiumlegeringar, visar mycket olika flytgränser, töjningshärdningskaraktäristik och förlängningsprocent under belastning. I rigorösa verkstadsprov kräver exakt kompensering för återböjning empiriska överbelastningsböjningsmatriser och algoritmiska kompensationstabeller som integreras direkt i maskinens avancerade CNC-styrning. Ledande metallurgiska myndigheter och materialvetenskapliga tidskrifter rekommenderar starkt införandet av realtidslaservinkelmönitorsensorer för att dynamiskt mäta och justera rullpositionen på flugan, vilket säkerställer att varje formad cylinder eller kon uppfyller sina exakta specifikationer för innerdiameter och cirkularitet redan vid första gången – och därmed kraftigt minskar materialavfall och produktionsstillestånd.
Kommersiellt värde och varumärkesutmärkelse i moderna tillverkningsprocesser
Att investera i en högpresterande, tekniskt avancerad rullningsmaskin går långt bortom ren teknisk kompetens på verkstadsplanet; den utgör en primär drivkraft för kommersiell lönsamhet, operativ skalbarhet och långsiktig konkurrensfördel på den globala marknaden. Moderna automatiserade rullningssystem minskar betydligt den totala produktionstiden jämfört med äldre mekaniska enheter, vilket sänker arbetsrelaterade kostnader samtidigt som produktionskapaciteten ökar för krävande tillverkningsuppdrag. För företag som söker robusta, tillförlitliga och framtidssäkra tillverkningssystem ger samarbete med etablerade globala leverantörer av industriell maskinutrustning, såsom RAYMAX, smidig tillgång till banbrytande tung utrustning, omfattande ingenjörssupport och optimerade leveranskedjelösningar. RAYMAX utrustar moderna tillverkningsanläggningar med den exceptionella hållbarheten, exaktheten och den överlägsna driftseffektiviteten som krävs för att framgångsrikt dominera konkurrensutsatta internationella marknader och säkra långsiktig affärstillväxt.
Innehållsförteckning
- Att förstå dynamiken i plåtböjning inom metallbearbetning
- Mekanisk anatomi och driftsmekanik hos moderna rullningsmaskiner
- Behärskning av konisk valsning: övervinna komplexa geometriska utmaningar
- Navigering av elastisk återböjning och avancerat materialbeteende
- Kommersiellt värde och varumärkesutmärkelse i moderna tillverkningsprocesser