 EN


Понимание основных столпов работоспособности прокатного стана
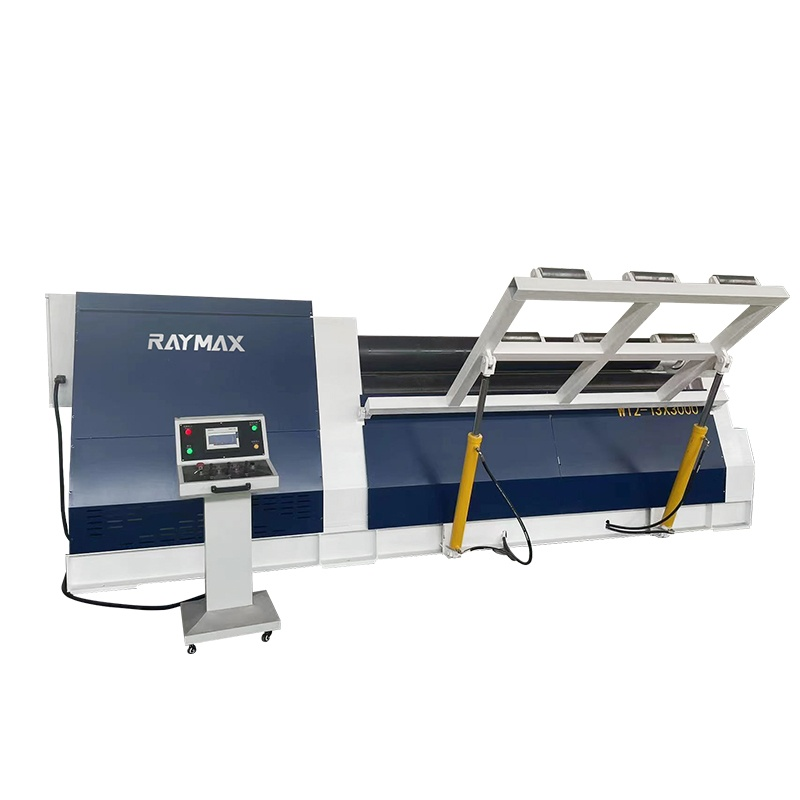
Эксплуатация тяжёлых линий металлообработки показывает, что долгосрочная надёжность станка для прокатки листов полностью зависит от проактивного технического обслуживания механических узлов. При формировании толстых стальных листов в бесшовные цилиндрические или конические оболочки руководители участков и инженеры по техническому обслуживанию сталкиваются с огромными радиальными нагрузками и значительными силами трения. Опыт пусконаладочных работ на производственных площадках и текущего технического обслуживания в цехах показывает: пренебрежение регулярным уходом быстро приводит к ускоренному износу механических компонентов, царапинам на дорогостоящих валках и катастрофическим погрешностям размеров. Соблюдение чёткого графика технического обслуживания — с акцентом на правильную смазку и точную центровку валков — обеспечивает бесперебойность производства, увеличивает срок службы оборудования и предотвращает дорогостоящие простои по незапланированным причинам. Промышленные предприятия по обработке металла по всему миру постоянно ищут надёжные методы повышения эффективности оборудования при одновременном снижении эксплуатационных затрат. Освоение этих базовых практик технического обслуживания гарантирует бесперебойную работу операций по гибке листов в самых разных условиях тяжёлой металлообработки без неожиданных остановок. Кроме того, выделение времени на систематическое профилактическое обслуживание предотвращает превращение незначительных механических отклонений в серьёзные отказы конструкционных компонентов, тем самым защищая капитальные вложения и обеспечивая стабильное качество выпускаемой продукции в каждой смене.
Наука о смазке при операциях прокатки под высокой нагрузкой
Трение — это незаметный враг тяжелого промышленного оборудования. В высокопроизводительном прокатном стане огромные вертикальные и боковые нагрузки воздействуют на тяжелые подшипники, редукторы и направляющие скольжения. Без оптимизированного режима смазки контакт металла с металлом при экстремальных нагрузках вызывает интенсивный локальный нагрев, что приводит к задирам, заклиниванию подшипников и преждевременному выходу компонентов из строя. Внедрение систематического графика смазки — с применением высоковязких смазок с экстремальным давлением и автоматизированных систем циркуляции масла — формирует устойчивую защитную пленку между движущимися контактирующими поверхностями. Согласно исследованиям в области трибологии и надежности машин, правильный выбор смазочного материала и регламентное пополнение смазки значительно снижают потери энергии на трение и одновременно предотвращают попадание твердых частиц в условиях агрессивной производственной среды. Службы технического обслуживания должны регулярно проверять смазочные магистрали, контролировать чистоту смазочного материала и обеспечивать достаточную подачу жидкости ко всем основным шейкам валков и корпусам планетарных редукторов, чтобы выдерживать непрерывную работу в тяжелых сменных режимах без перегрева. Поддержание оптимальной вязкости масла и предотвращение проникновения загрязнений — ключевые меры по увеличению срока службы критически важных вращающихся узлов, гарантирующие бесперебойную механическую работоспособность тяжелого прокатного оборудования из года в год.
Освоение параллелизма и точной настройки роликовой оси
Помимо смазки, геометрическая точность формовки листового металла напрямую зависит от параллельности геометрических осей и точной соосности рабочих валков. Даже микроскопическое угловое отклонение или смещение по параллели между верхним и нижним валками приводит к неравномерному распределению давления по заготовке, вызывая конические цилиндры, бочкообразные деформации или скрученные листы. При длительном техническом обслуживании на производственных площадках наблюдается, что тепловое расширение во время продолжительных прокатных циклов и значительные ударные механические нагрузки могут незаметно нарушать точную соосность валков. Регулярная калибровка с применением лазерных инструментов выравнивания или индикаторных головок обязательна для подтверждения того, что параллельность валков остаётся в пределах строгих производственных допусков. Правильное выравнивание обеспечивает равномерную передачу усилия по всей ширине листа, предотвращает локальные концентрации напряжений и гарантирует, что каждый прокатанный участок соответствует жёстким коммерческим требованиям к кривизне без необходимости трудоёмкой доработки. Техники всегда должны проверять параметры выравнивания перед запуском высокопроизводительных производственных циклов, поскольку даже незначительные отклонения быстро накапливаются при обработке тяжёлых листов из легированных сталей под существенным гидравлическим зажимным давлением.
Снижение износа и управление тепловыми нагрузками в повседневной эксплуатации
Прокатка толстых листов создаёт значительные циклические усталостные и термические нагрузки на конструкцию стана и рабочие валки, особенно при обработке высокопрочных конструкционных сталей на пределе мощности. Со временем могут появиться поверхностные ямки, мелкие царапины и неравномерный износ валков, что напрямую передаётся на готовые металлические поверхности. Ежедневные визуальные осмотры и регламентированная обработка поверхностей позволяют выявлять первые признаки износа до того, как они повлияют на качество заготовок. Кроме того, контроль гидравлического давления и управление рабочими температурами предотвращают термическую деформацию приводных систем и синхронизирующих шестерён. Операторы должны избегать перегрузки стана сверх установленных значений толщины листа и предела текучести, поскольку чрезмерное прогибание вызывает напряжения во внутренних корпусах и ускоряет механическое старение. Сочетание тщательной уборки, дисциплинированных ежедневных проверок и структурированных профилактических мероприятий создаёт надёжную защиту от внезапных механических отказов. Ведение подробных журналов обслуживания и отслеживание закономерностей износа компонентов также позволяет персоналу по техническому обслуживанию заблаговременно планировать замену деталей, избегая простоев производственной линии в периоды пиковой загрузки.
Обеспечение долгосрочного превосходства в производстве с RAYMAX
Выбор, эксплуатация и техническое обслуживание передового оборудования для обработки металлов давлением требуют глубоких технических знаний, надёжного производственного исполнения и проверенной поддержки послепродажного обслуживания. Именно здесь такие лидеры отрасли, как RAYMAX, обеспечивают исключительную и долгосрочную ценность для глобальных предприятий по обработке металлов. Опираясь на передовые производственные мощности, строгие системы контроля качества и специализированную инженерную службу поддержки, RAYMAX поставляет высокопроизводительные листогибочные станки, пресс-тормозы и оборудование для резки, разработанное специально в соответствии с жёсткими международными промышленными стандартами. Успешно сотрудничая с широким кругом производственных компаний по всему миру, RAYMAX предлагает комплексную сервисную экосистему, охватывающую техническую консультацию, индивидуальную настройку оборудования и оперативную глобальную поддержку после продажи. Независимо от того, модернизируете ли вы существующую производственную линию или инвестируете в тяжёлое оборудование для прокатки, использование проверённого инженерного опыта RAYMAX гарантирует максимальную надёжность, безопасность и долгосрочную экономическую эффективность вашего производственного участка. Инвестиции в оборудование высшего класса и партнёрство с надёжным поставщиком дают промышленным производителям решающее конкурентное преимущество на быстро меняющихся глобальных рынках.
Содержание
- Понимание основных столпов работоспособности прокатного стана
- Наука о смазке при операциях прокатки под высокой нагрузкой
- Освоение параллелизма и точной настройки роликовой оси
- Снижение износа и управление тепловыми нагрузками в повседневной эксплуатации
- Обеспечение долгосрочного превосходства в производстве с RAYMAX