 EN


Почему точный расчёт усилия гибки важен в современном производстве
В стремительно развивающейся сфере современной обработки листового металла промышленная точность является фундаментальной основой операционной рентабельности, конструктивной целостности и долгосрочной эффективности работы цеха. Руководство тяжёлыми промышленными производственными операциями, контроль за техниками цеха и консультирование глобальных предприятий по обработке металлов часто выявляют типичную операционную ошибку: задержки в производстве, повреждение оборудования и дорогостоящий брак деталей, вызванные единственной критической погрешностью при расчёте требуемой силы гибки на пресс-тормозе. Занижение расчётной силы гибки может привести к неполному формированию заготовки, недопустимым угловым отклонениям и непредсказуемому упругому восстановлению, что делает дорогостоящее исходное сырьё непригодным для дальнейшего использования. Напротив, избыточное применение усилия создаёт серьёзные риски для несущей рамы станка, ускоряет преждевременный износ инструмента и порождает катастрофические угрозы безопасности для персонала цеха. Овладение наукой и передовыми математическими методами расчёта усилия гибки уже не является опциональным навыком — это ключевой операционный фактор, разделяющий посредственное производство и мировой уровень производственного совершенства. Кроме того, строгое соблюдение запасов прочности гарантирует, что производственные условия остаются безопасными и высоко предсказуемыми в течение многих лет непрерывной тяжёлой эксплуатации. Решение этих базовых инженерных задач на ранних этапах рабочего процесса предотвращает дорогостоящие несчастные случаи на производстве и оптимизирует распределение ресурсов на крупномасштабных заводах по всему миру.
Стандартная формула и пояснение ключевых переменных
В основе каждой успешной операции гибки воздухом или гибки в матрицу лежит универсально признанная металлургическая и механическая формула. Для точного расчёта требуемой силы гибки инженеры-механики используют прямую математическую зависимость, включающую толщину листа, общую длину изгиба и ширину отверстия матрицы. Стандартная промышленная формула, применяемая по всему миру, выражается через конкретные параметры, откалиброванные для обычной низкоуглеродистой стали с типичным базовым значением предела прочности при растяжении. Понимание того, как каждый из этих параметров экспоненциально влияет на общее требование к силе — особенно толщина листа, которая действует по квадратичному математическому закону — позволяет квалифицированным техникам оптимизировать выбор оснастки ещё до того, как первый лист металла коснётся стола станка, что резко сокращает потери, связанные с пробными операциями, расход материала и дорогостоящее простои при наладке. Кроме того, раннее включение этих базовых расчётов в рабочий процесс производственного планирования предотвращает дорогостоящие узкие места на последующих этапах и повышает общее качество компонентов при работе с различными объёмами партий и индивидуальными производственными циклами.
Учёт предела прочности материала и направления зерна
Хотя стандартные математические формулы обеспечивают надёжную базовую основу, авторитетные металлургические рекомендации предписывают обязательно учитывать реальные отклонения свойств материалов при планировании производства. Различные металлические сплавы обладают разными пределами прочности при растяжении, что напрямую корректирует расчётные значения требуемой силы изгиба вверх или вниз. Например, аустенитная нержавеющая сталь обычно требует значительно большей силы изгиба по сравнению со стандартной низкоуглеродистой сталью из-за более высокой скорости упрочнения при деформации, тогда как более мягкие алюминиевые сплавы могут потребовать меньших значений силы. Кроме того, квалифицированные операторы должны тщательно учитывать направление внутреннего зерна материала: изгиб перпендикулярно направлению зерна и изгиб параллельно ему приводят к различному сопротивлению листа. Учёт этих тонких физических и металлургических характеристик гарантирует безупречную точность расчётов силы изгиба в самых разных отраслях промышленности — от изготовления автомобильных шасси до сложных конструкционных элементов авиакосмической техники и корпусов тяжёлого оборудования. Тщательная оценка этих свойств материалов исключает приблизительные оценки на этапе выполнения ответственных проектов по обработке металлов.
Исследование реального кейса с производственного участка
Соблюдение этих теоретических принципов в активной производственной практике подчёркивает важность рабочих процессов, основанных на данных, на предприятиях тяжёлого машиностроения, где изготавливаются конструкционные крепёжные кронштейны из морской нержавеющей стали с протяжёнными участками гибки. При использовании стандартных правил выбора ширины V-образной матрицы новички при расчётах зачастую игнорируют конкретные пределы удлинения и высокие значения предела прочности на разрыв, что приводит к сильному заклиниванию инструмента или к значительной угловой упругой деформации после снятия нагрузки. Применяя систематически корректирующие коэффициенты для материала и выбирая оптимальную геометрию V-образной матрицы, опытные инженерные команды заранее точно определяют требуемые усилия гибки. Такой методичный подход позволяет операторам точно программировать системы ЧПУ для компенсации прогиба стола и контроллеры гидравлических пресс-тормозов уже при первом проходе, успешно обеспечивая строгие угловые допуски без каких-либо царапин или повреждений поверхности дорогостоящих материалов. Фиксация этих точных корректировок создаёт ценную базу знаний для будущих проектов, связанных с обработкой высокопрочных сплавов и сложных конфигураций гибки.
Оптимизация производства с помощью передовых промышленных решений
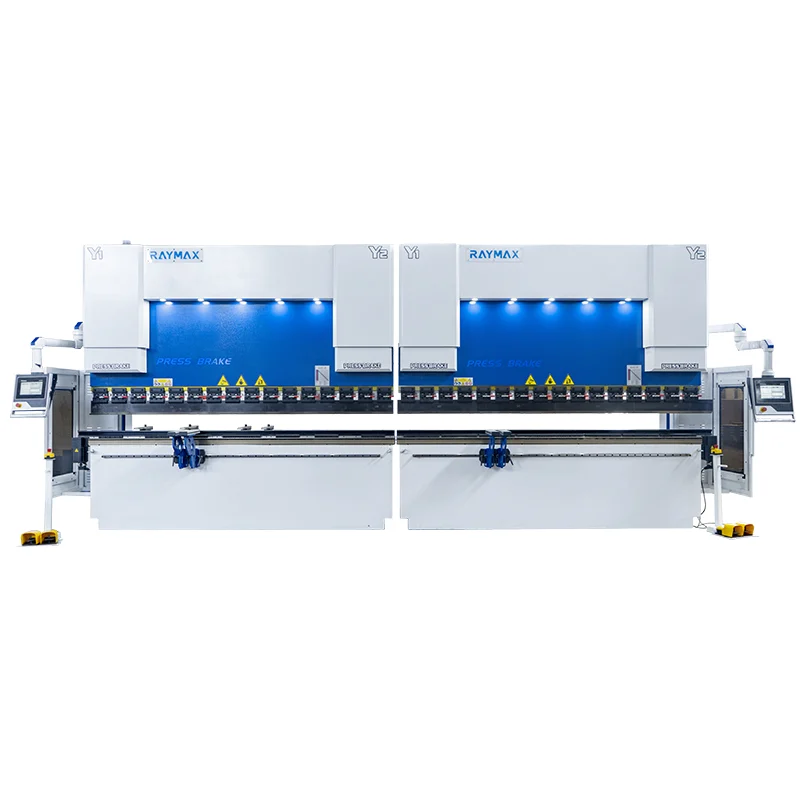
Даже самые тщательные математические расчёты и строгая инженерная подготовка требуют надёжного высокопроизводительного станка для безупречного воплощения проектных решений на производственной площадке. Именно здесь передовые производственные мощности преобразуют операционные возможности и конкурентоспособность на рынке. RAYMAX органично сочетает десятилетний опыт специализированного производства станков для обработки листового металла с передовыми технологиями ЧПУ-управления. Независимо от того, применяются ли высокоточные ЧПУ-гибочные прессы для сложных архитектурных панелей или масштабируются тяжёлые промышленные производственные линии, оборудование RAYMAX разработано с высокой точностью для обеспечения стабильного и чрезвычайно воспроизводимого распределения усилия по всей длине рабочего стола. Поддерживаемое надёжной глобальной системой поставок, строгими международными сертификатами качества и оперативной квалифицированной технической поддержкой, RAYMAX даёт возможность промышленным предприятиям по всему миру превращать сложные инженерные расчёты в бесперебойное и высокоэффективное производство. Кроме того, полный спектр возможностей завода гарантирует, что каждая машина адаптирована для выдерживания интенсивных и непрерывных промышленных циклов, обеспечивая долгосрочную надёжность и высокую производительность, требуемые современными промышленными производителями.